Ürünler
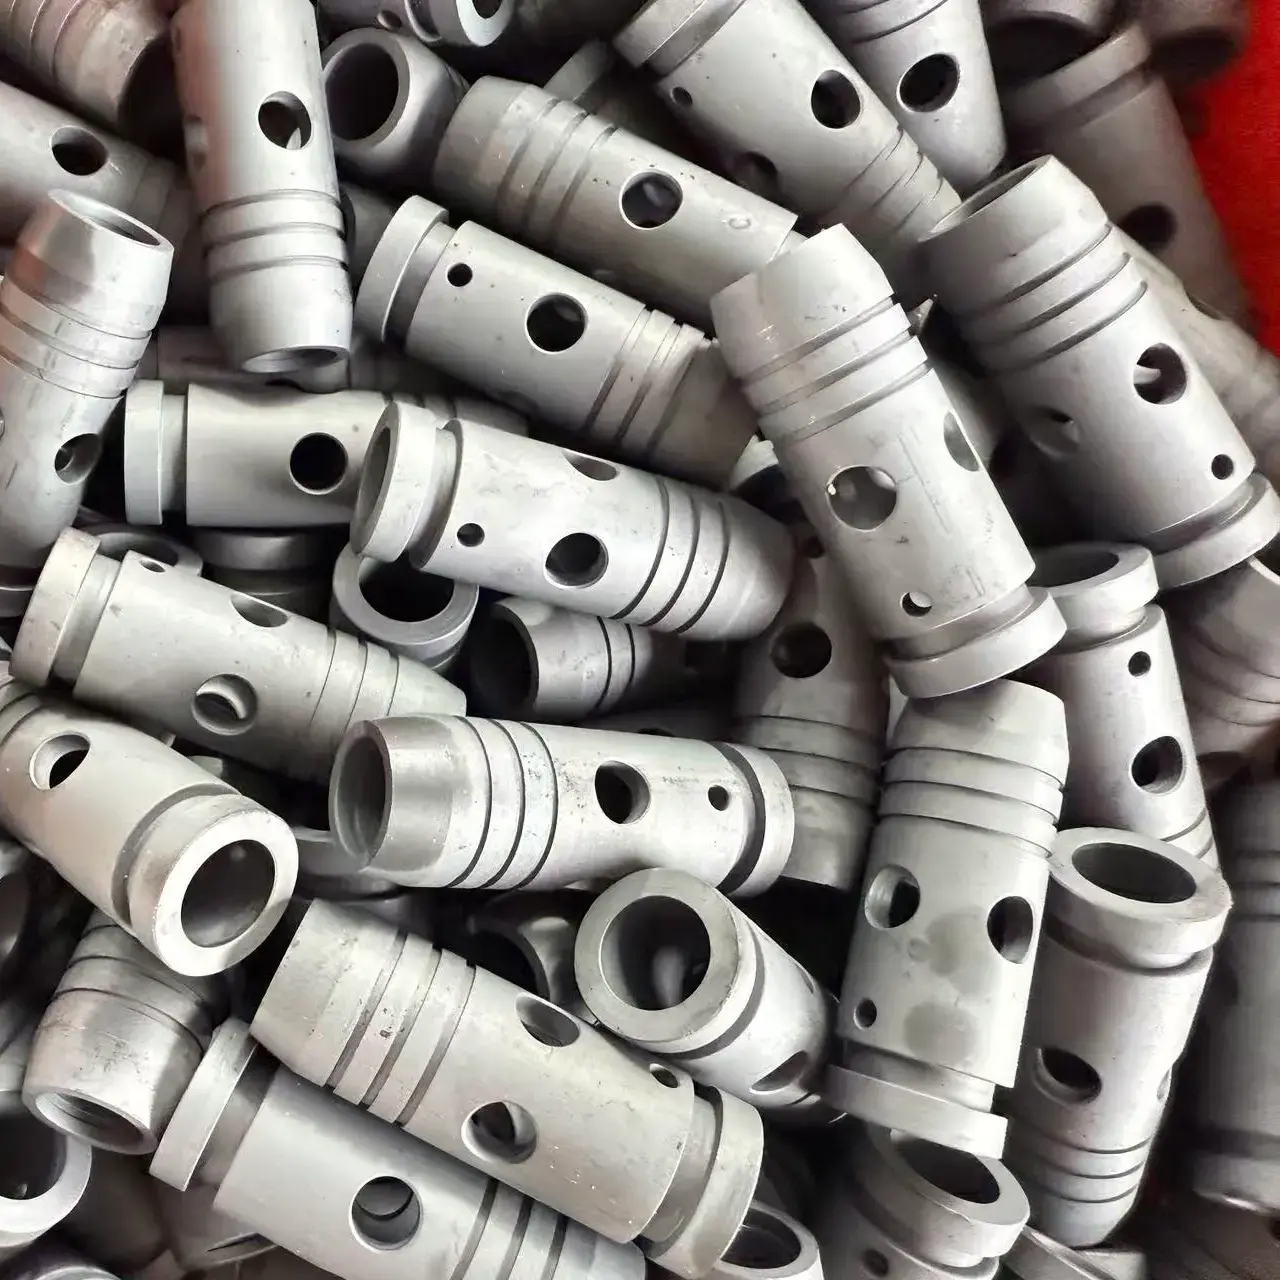
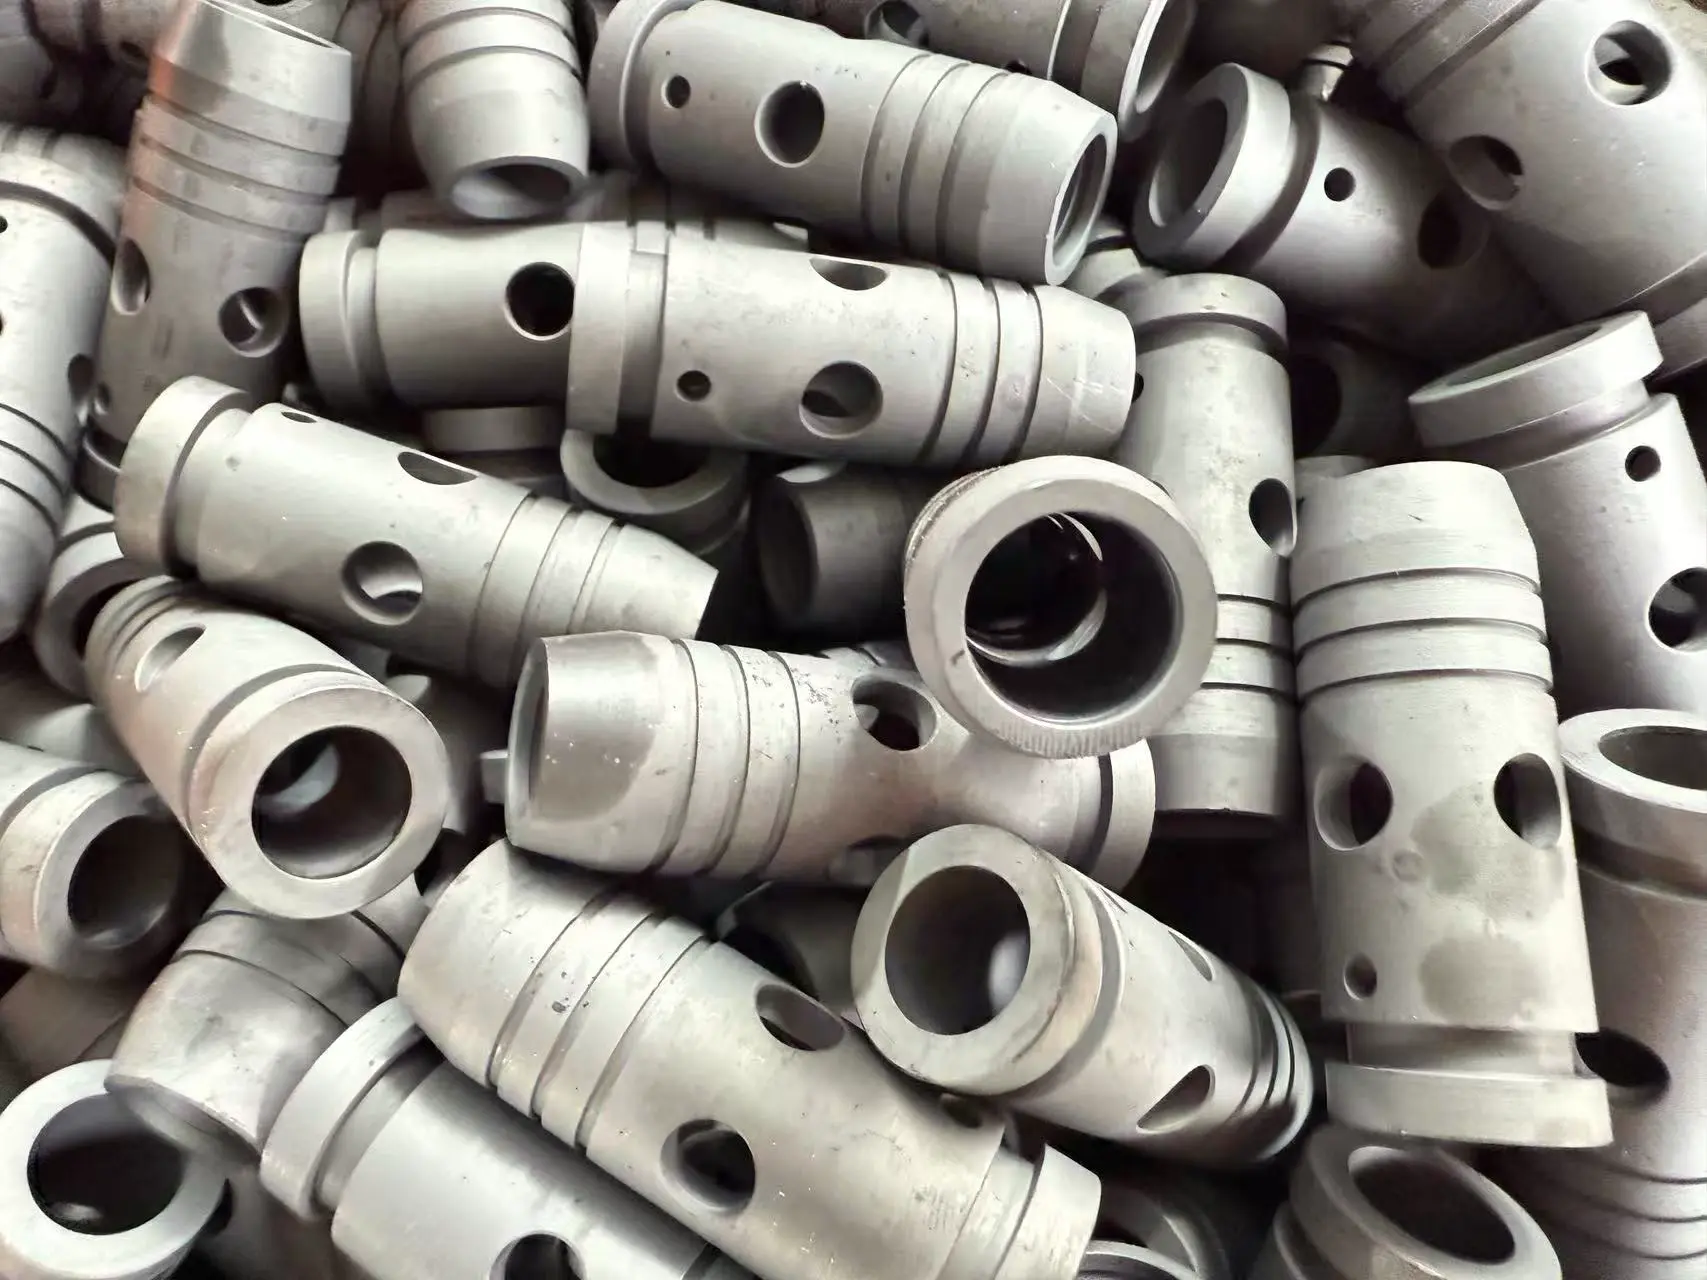
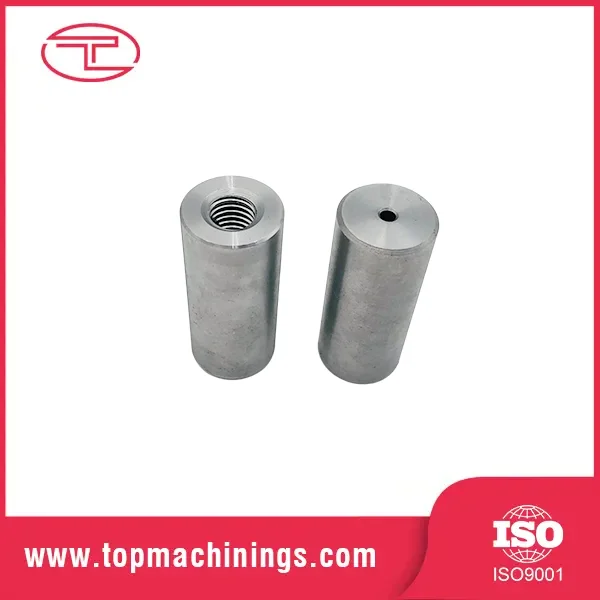
Hassas Tornalama İçi Boş Silindir Bileşeni
  • Hassas Tornalama İçi Boş Silindir BileşeniHassas Tornalama İçi Boş Silindir Bileşeni

Hassas Tornalama İçi Boş Silindir Bileşeni

Tuoyuan Metal, Çin'deki hassas tornalama içi boş silindir bileşenini yüksek hızlı CNC tornalarda işliyor, duvar kalınlığı 0,05 mm dahilinde tutularak 5 mm'den 80 mm'ye kadar ± 0,01 mm'ye kadar delik açıyor. İnce duvarlar yumuşak çenelerle planlanmıştır, böylece ayna serbest bırakıldığında parça geri yaylanmaz. Çizimi gönderin; teklif vermeden önce uygun duvar kalınlığını, delik oranını ve süreci onaylayalım.
    Derecelendirme: 5.0
    (Derecelendirme Sayısı: 1)

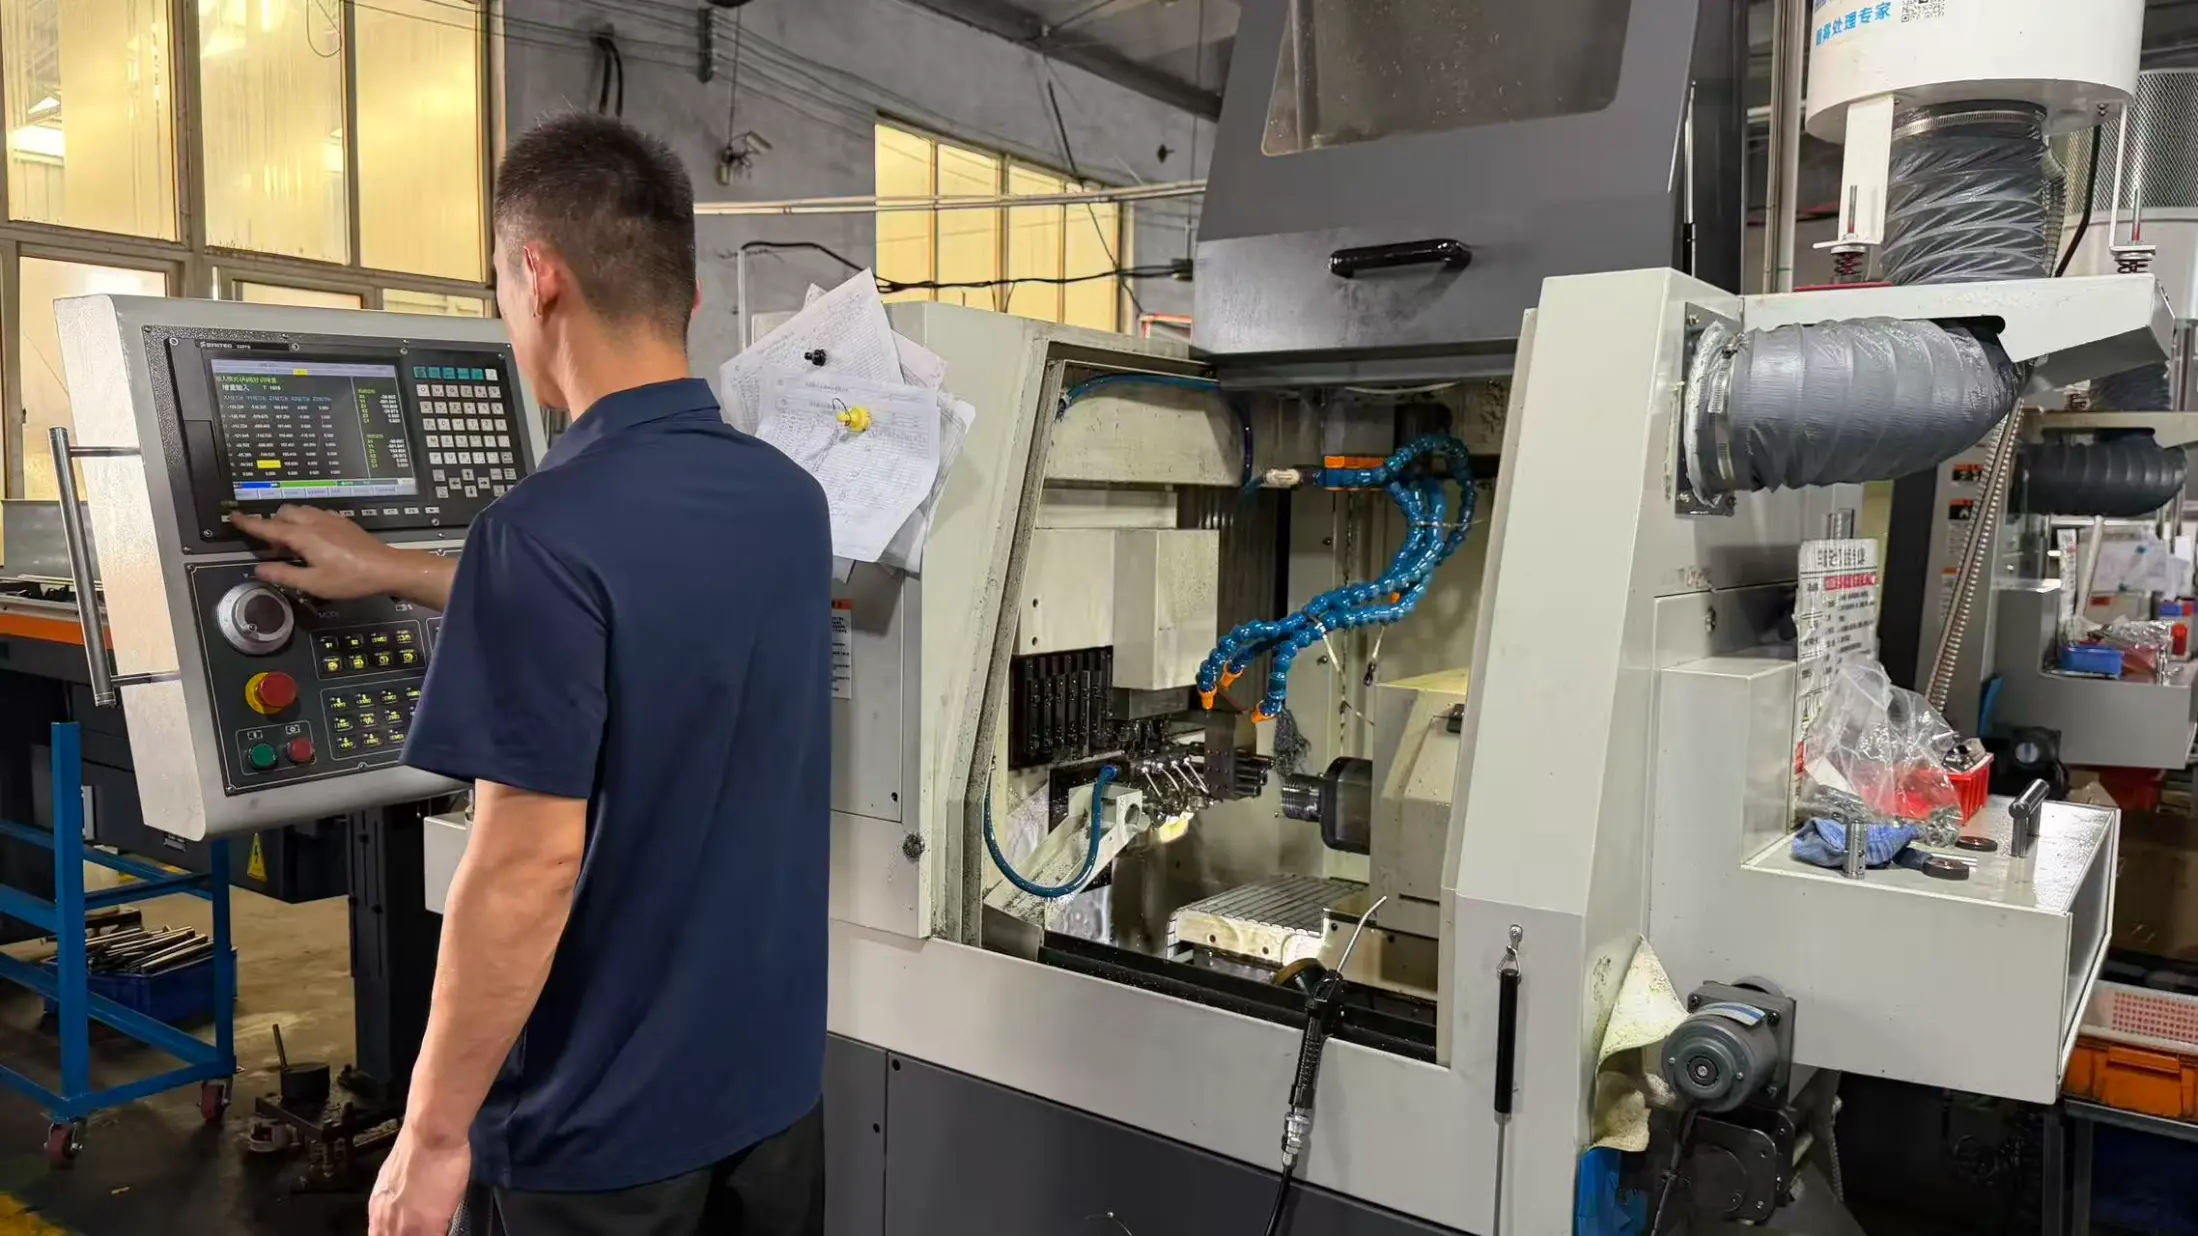
    Tuoyuan Metal, Qingdao'nun Jimo Bölgesi'ndeki çift milli torna tezgahlarında ve işleme merkezlerinde hassas tornalama içi boş silindir bileşenini tek çatı altında dönüştürüyor. Delik işleme, tornalama ve ikincil işlemler tek bir işlem sayfasında kalır, böylece delik ve dış çap aynı temel çizgiye göre ölçülür. Çizimi gönderdiğinizde teklif, süreç planı, ilk makale raporu ve yayınlanmasını beklediğiniz hacimlerin fiyatıyla birlikte geri gelir. Malzeme sertifikaları ve OEM paketleme her gönderiyle birlikte seyahat eder.

    Ürün Özellikleri

    Bu içi boş silindirik parçalar, delik doğruluğunun, duvar kalınlığının ve iç ve dış yüzeyler arasında hizalamanın gerekli olduğu montajlarda kullanılır.

    1. Doğru Delik Kontrolü

    Delik çapı standart olarak ±0,01 mm'ye kadar kontrol edilir; seçilen özellikler için ±0,005 mm mevcuttur. Ölçümler yalnızca giriş alanını kontrol etmek yerine sondaj derinliği üzerinden yapılır, bu da iç yüzey boyunca boyutsal değişikliklerin belirlenmesine yardımcı olur.

    2. Kararlı İnce Duvar İşleme

    İnce duvarlı parçalar, aynadan ayrıldıktan sonra deformasyonu azaltmak için uygun sıkma yöntemleriyle işlenir. İşlemde, gerektiğinde sıkma kuvvetinin çevre boyunca dağıtılmasına olanak tanıyan delikli çeneler kullanılır.

    3. Tutarlı Duvar Kalınlığı

    Duvar değişimi 0,05 mm dahilinde kontrol edilir ve çevre çevresinde birden fazla konumda kontrol edilir. Bu inceleme yöntemi, sevkıyattan önce merkez dışı deliklerin belirlenmesine yardımcı olur.


    Özellikler

    İsim Hassas tornalama içi boş silindir bileşeni
    Malzeme 304/316/316L paslanmaz, 1045 karbon çeliği, 6061/7075 alüminyum, pirinç, bronz
    Dış çap 8mm - 200mm
    Delik çapı 5mm - 180mm
    Duvar kalınlığı 1,0 mm - 30 mm; incelemede daha ince
    Uzunluk 5mm - 500mm
    Delik toleransı ±0,01 mm standart; Seçilen özelliklerde ±0,005 mm
    Yuvarlaklık 0,01 mm standart
    Duvar varyasyonu 0,05 mm dahilinde
    eşmerkezlilik Delik ve dış çap arasında 0,02 mm
    Yüzey kalitesi İşlenmiş deliklerde Ra 0,4 - 1,6 µm
    Delik bitirme Pasivasyon, honlama, sert krom, eloksal, kaplama


    Uygulamalar

    İçi boş yapı, bu işlenmiş parçaların iç geçitlerin, doğru montaj yüzeylerinin ve sabit boyutların gerekli olduğu yerlerde kullanılmasına olanak tanır. Hassas Tornalama İçi Boş Silindir Bileşeni, delik hizalamasına ve kontrollü duvar kalınlığına bağlı olan mekanik montajlarda yaygın olarak kullanılır.

    ● Hidrolik ve pnömatik silindir gömlekleri, manşonları ve salmastra gövdeleri

    ● Şaft hizalamasının önemli olduğu rulman yatakları ve burç boşlukları

    ● Otomasyon ve paketleme ekipmanlarında kullanılan kılavuz borular ve burçlar

    ● Hassas iç yüzeylere sahip sensör ve cihaz muhafazaları

    ● Orta akışlı uygulamalar için filtre ve ayırıcı gövdeler

    ● Mekanik yapıların içine monte edilmiş aşınma manşonları ve ara parçaları

    İşleme Süreci

    Hassas Tornalama İçi Boş Silindir Bileşeninin üretim dizisi, işleme sırasında deformasyonu kontrol ederken delik doğruluğunu korumaya odaklanır.

    1. Kaba Tornalama ve Hazırlama

    Hammadde hazırlanır ve kaba işleme, fazla malzemeyi ortadan kaldırırken bitirme işlemleri için de pay bırakır.

    2. Delik Son İşlemi

    İstenilen çap, derinlik ve toleransa göre iç delik işleme tamamlanır. Daha derin delikler için işleme parametreleri uzunluk/çap oranına göre ayarlanır.

    3. Dış Çap Son İşlemi

    Delik ile dış yüzey arasındaki ilişkiyi korumak için dış çap, iç işleme sonrasında tamamlanır.

    4. Sevkiyat Öncesi Muayene

    Boyut kayıtları, malzeme sertifikaları ve muayene verileri proje gereksinimlerine göre hazırlanabilir.


    Malzeme Seçimi

    Malzeme seçimi çalışma ortamına, korozyon gereksinimlerine, işleme koşullarına ve son montaj gereksinimlerine bağlıdır.


    Malzeme İşleme Notu Ortak Uygulama
    304 paslanmaz İş hızla sertleşir; hafif geçişler ve cömert soğutma sıvısı Silindir gömlekleri, pompa manşonları
    316L paslanmaz Klorür görevi için molibden ile kaynak dostu Kimyasal ve gıda ekipmanı muhafazaları
    1045 karbon çeliği Aşınmanın önemli olduğu yerlerde işleme sonrasında sertleştirilmiştir Hidrolik salmastra gövdeleri ve silindirleri
    6061 alüminyum İşlenmesi hızlı, hafif, anotlanabilir Otomasyon kılavuz tüpleri ve ara parçaları
    Bronz / pirinç Doğal kayganlığa sahip yatak yüzeyi Burç boşlukları ve aşınma manşonları


    Kalite Kontrol

    Denetim, delik doğruluğu, yuvarlaklık, eş merkezlilik ve duvar kalınlığına odaklanır. Her ölçüm, bitmiş parçaların çizim spesifikasyonlarını karşıladığından emin olmak için işleme gereksinimleriyle ilgilidir.

    1. Delik Ölçümü

    Yalnızca açıklık alanını ölçmek yerine, farklı derinliklerdeki delik boyutlarını kontrol etmek için dahili mikrometreler, hava göstergeleri ve delik karşılaştırıcıları kullanılır.

    2. Geometri Doğrulaması

    Yuvarlaklık, düzlük ve konum doğruluğu, birinci parça ölçüm verilerine göre kontrol edilir. Delik ve dış çap eş merkezliliği 0,02 mm dahilinde kontrol edilebilir.

    3. Et Kalınlığı Kontrolü

    Eşit olmayan malzeme dağılımını belirlemek için duvar kalınlığı çevre çevresinde birden fazla noktada ölçülür.

    4. Üretim Kayıtları

    Üretim takibi için iş numarasına göre malzeme sertifikaları ve ölçü bilgileri kayıt altına alınır.


    Neden Bizi Seçmelisiniz?

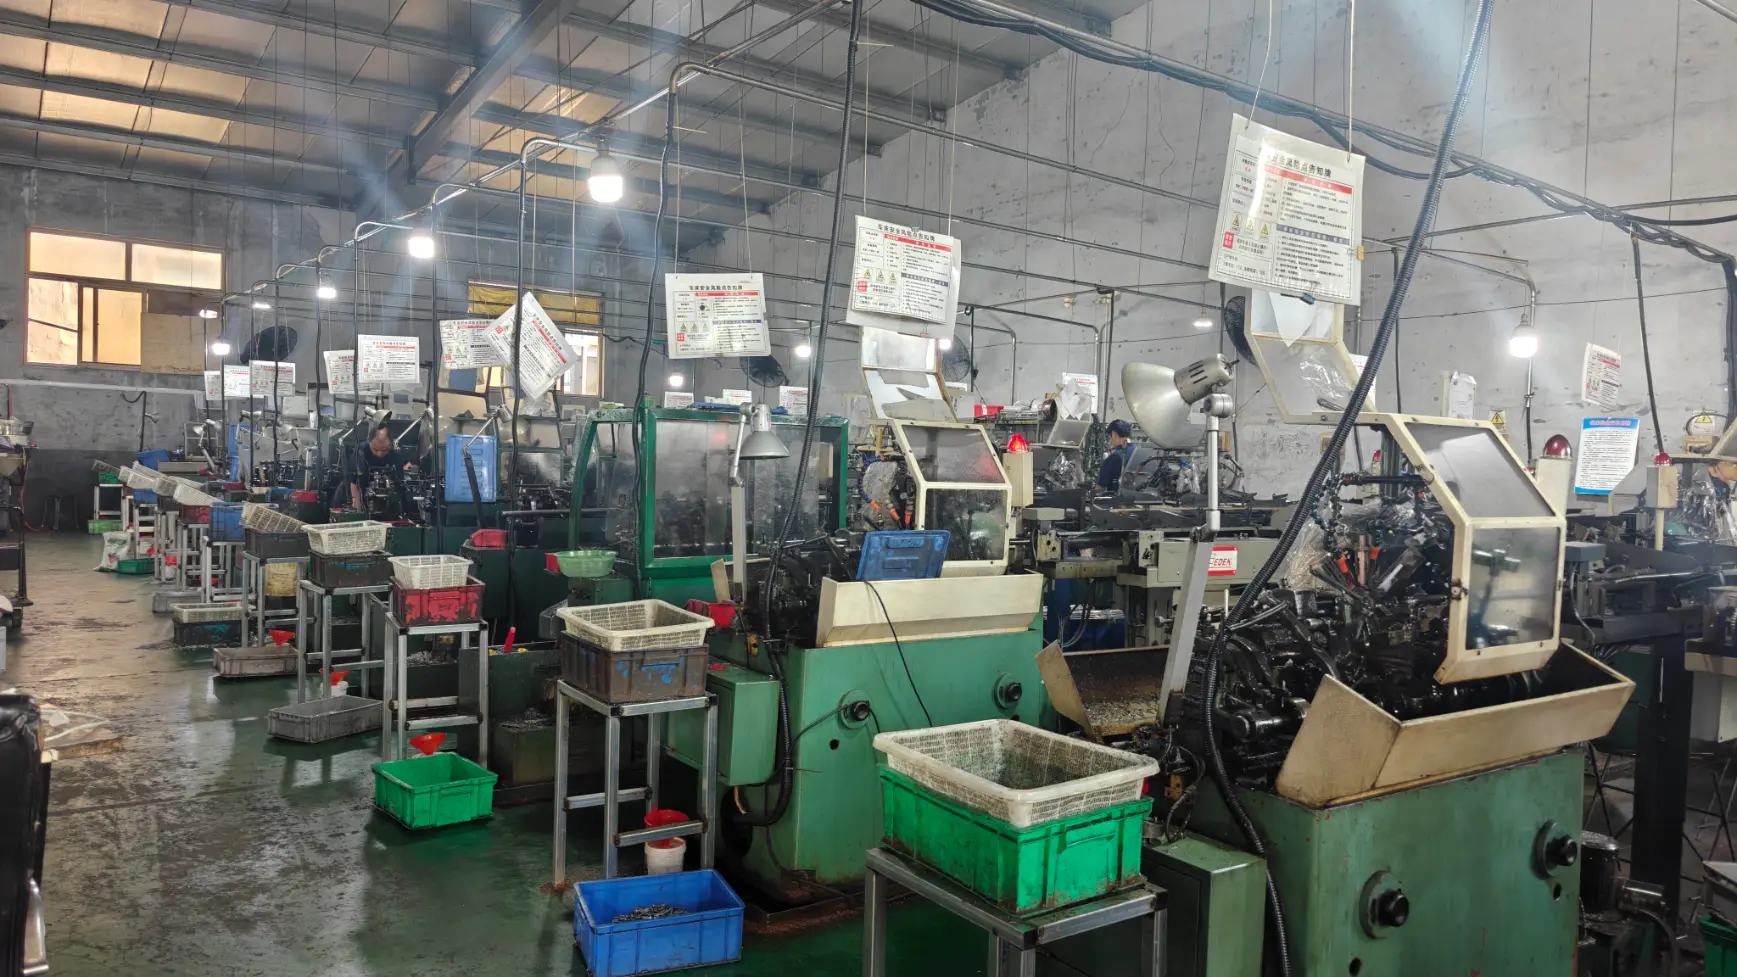
    Tuoyuan Metal, Qingdao'nun Jimo Bölgesi'ndeki atölyesinde CNC tornalama ve işleme operasyonları yoluyla Hassas Tornalama İçi Boş Silindir Bileşenini işliyor. İşleme adımları arasındaki proses farklılıklarını azaltmak için tornalama, delik işleme ve ikincil işlemler aynı üretim sistemi altında yönetilmektedir.

    Teçhizat

    Atölyede 20 adet yüksek hızlı hassas CNC torna tezgahı, 5 adet işleme merkezi, 10 adet çift milli merkezi delme tezgahı ve 30 adet otomatik torna tezgahı bulunmaktadır.

    Üretim Alanı

    Tesis, kendi bünyesinde yüzey işleme kabiliyeti ve ERP kontrollü üretim planlaması ile 5.000 m²'yi kapsamaktadır.

    Kalite Sistemi

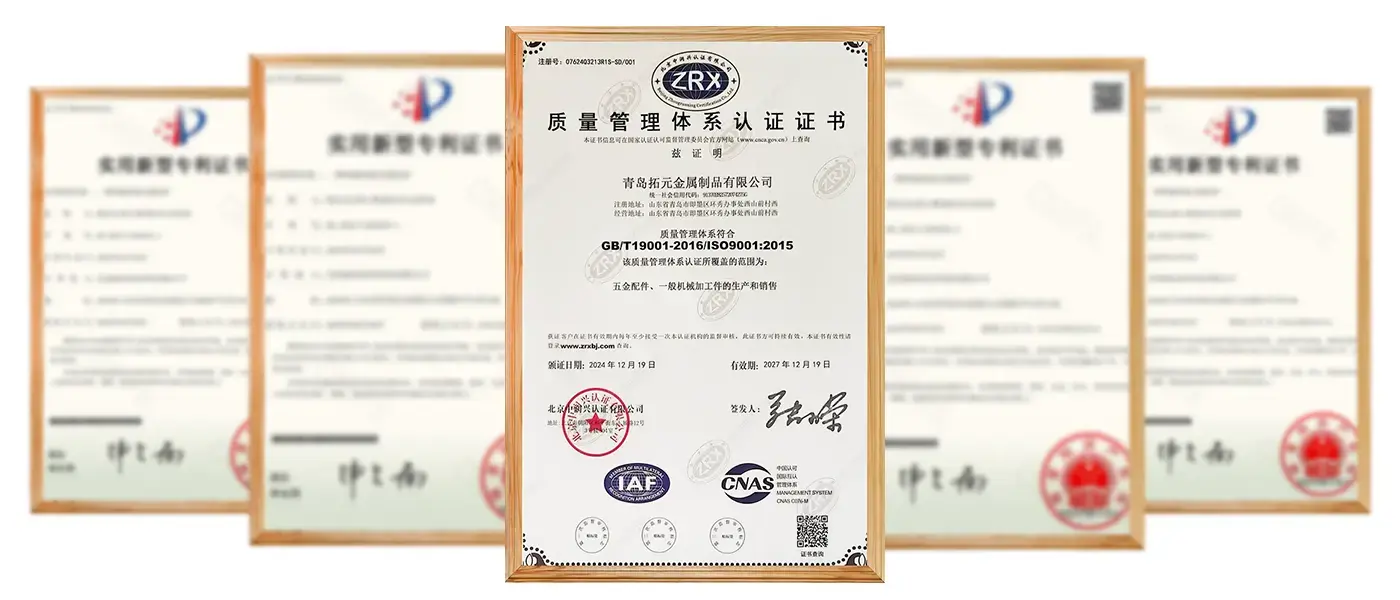
    Üretim, gerektiğinde SGS veya TUV üçüncü taraf denetimiyle ISO 9001 kalite yönetimi gerekliliklerini takip eder.

    Üretim kapasitesi

    Yıllık üretim, hem numune üretimini hem de düzenli üretim programlarını destekleyen 100 milyon hassas metal parçayı aşıyor.


    SSS

    S1: Hassas dönen bir içi boş silindir bileşeni üzerinde ne kadar ince bir duvar işleyebilirsiniz?

    C: Duvarları yaklaşık 1,0 mm'ye kadar işliyoruz ve parçanın sert kalacak kadar kısa olduğu yerlerde inceliyoruz. Çizimi gönderin ve uygun duvarı süreç planıyla onaylayalım.


    S2: Deliği dış çapla eşmerkezli tutabilir misiniz?

    C: Evet. Tek kurulumda delik işleme ve tornalama, eşmerkezliliği 0,02 mm dahilinde tutar ve montajın ihtiyaç duyduğu yerlerde daha sıkıdır.


    S3: Delikleri tornalamanın yanı sıra bilemiyor musunuz veya taşlıyor musunuz?

    C: Kendi bünyemizde tornalayıp delik açıyoruz ve ayna kaplaması veya aşınma direnci gerektiren delikler için honlama veya sert krom düzenlemesi yapıyoruz. Her ikisi de bölümle birlikte alıntılanmıştır, sonradan eklenmemiştir.


    S4: Hangi bilgileri alıntılamanız gerekiyor?

    A: Malzeme, delik toleransı ve delik derinliği oranını içeren 2D veya 3D çizim. Elinizde yalnızca bir numune varsa gönderin; hassas dönen içi boş silindir bileşenini teklif etmeden önce ölçüp onayınız için bir çizim göndereceğiz.


    S5: Yüzey bitirme işlemleri mevcut mu?

    C: Evet. Pasivasyon, honlama, sert krom, eloksal ve kaplama işlemleri ihtiyaca göre düzenlenebilmektedir.


    S6: Bitmiş parçalar nasıl denetleniyor?

    C: Parçalar boyut ölçümü, delik muayenesi, yuvarlaklık doğrulaması ve üretim kayıtları yoluyla kontrol edilir.


    Talep Gönder
    İletişim bilgileri
    Hassas tornalanmış parçalar, hassas işleme bileşenleri, CNC ile işlenmiş bileşenler veya fiyat listeleri hakkında sorularınız için lütfen bize e-postanızı bırakın; 24 saat içinde sizinle iletişime geçeceğiz.
    Derecelendirme:
    5.0
    X
    Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
    ReddetmekKabul etmek