Haberler

Tuoyuan Metal, Metal İşleme için Hangi Kalite Kontrollerini Kullanıyor?

2026-09-18 0 bana mesaj bırak

İşlenmiş bir parça düzeneğe ya uyar ya uymaz ve orta konum yoktur. Hassas işlemede bu karara son işlem tamamlanmadan çok önce ulaşılır. Çizimin ne zaman okunacağına, malzemenin ne zaman geleceğine, ilk ürünün makineden ne zaman çıkacağına ve parti ortasında operatörün ne zaman ölçüm yapacağına karar verilir.


İşleme Kalitesi Neden Son Kontrole Bırakılamaz?

Bir bileşen grubu nihai incelemeye ulaştığında, pahalı kararlar zaten verilmiş olur. Malzeme tükendi, makine saatleri harcandı ve çoğu durumda bitirme işlemi uygulandı. Bu noktada çap yanlışsa parti ekstra işlemle hurdaya ayrılır. Aslında alıcıyı koruyan kontrol sürecin daha başında yer alır: çizimin gözden geçirilmesinde, ilk ürünün hazırlanmasında ve üretim devam ederken makinenin başında. Bundan sonraki her şey düzeltmeden ziyade onaylamadır.


Inspection


Her Projede Kullandığımız Denetim Zinciri

1. Çizim ve gereksinim incelemesi

Bir makine ayarlanmadan önce çizim, proses rotasına göre okunur. Hangi boyutların işlevsel olduğunu, hangi yüzeylerin uyum taşıdığını, verilerin nerede bulunduğunu ve tahsis edilen ekipmanla tolerans yığınına ulaşılıp ulaşılamayacağını kontrol ediyoruz. Bir özelliğin çizildiği şekilde ölçülemediği veya sürecin tutabileceğinden daha sıkı bir toleransın notsuz olarak belirtildiği durumlarda, metali kesmeden önce alıcıyla birlikte yükseltiyoruz. Bu aşama ücretsizdir; üretimden sonra aynı konuşma değil.

2. Gelen malzeme doğrulaması

Çubuk stoğu bir malzeme sertifikasıyla birlikte gelir ve sertifika, kalite, sertlik ve durum açısından satın alma spesifikasyonuna göre kontrol edilir. Alüminyum 6061 ve 7075, pirinç C360 ve C260, paslanmaz 303, 304 ve 316L ve titanyum en sık gördüğümüz kalitelerdir. Uygulamanın güvenlikle ilgili olduğu durumlarda, sertliği bir numune üzerinde doğrularız ve bitmiş bir parçanın geldiği ısıya veya partiye kadar izlenebilmesi için parti referansını saklarız.

3. İlk ürün denetimi

İlk makale tüm sıralamadaki en önemli ölçümdür. Yalnızca kritik boyutlarla değil, tüm çizimle karşılaştırılarak kontrol edilir ve başarılı veya başarısız işareti yerine gerçek ölçülen değerlerle raporlanır. Alıcılar genellikle bu rapor üzerinden üretimi onaylıyor. Şartnamenin sorumluluğunun her iki tarafta da net olması için ilk ürünü, alıcı talep ettiğinde yazılı onay alınana kadar elimizde tutuyoruz.

4. Süreç içi kontroller

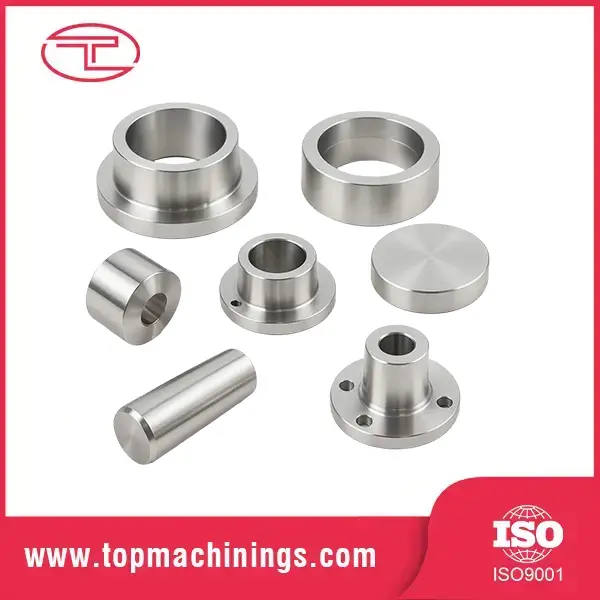
Çalışma sırasında boyutlar, operatörün takdirine bağlı olarak değil, tanımlanmış bir sıklıkta ölçülür. Açıktornalanmış parçalarBu genellikle her takım değişimindeki ve aşağıdaki aralıklardaki çap ve uzunluk özellikleri anlamına gelir; Frezelenmiş parçalarda uyumu taşıyan konum ve derinlik özellikleri. Kontrol bandının dışındaki herhangi bir kayma, çalışmayı durdurur ve daha fazla malzeme işlenmeden önce bir ayarlamayı tetikler.

5. Son inceleme ve dokümantasyon

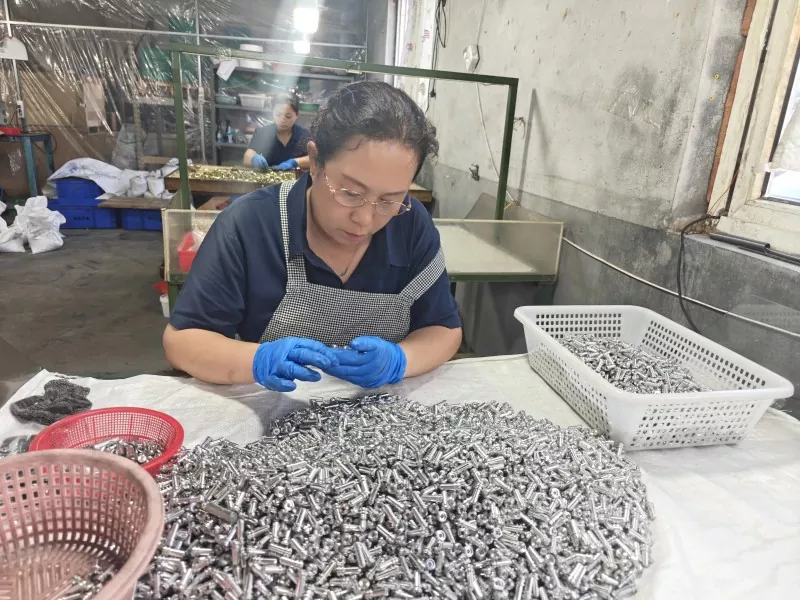
Çizime ve onaylanan ilk makaleye göre son kontrol yapılır. Denetim alanımızdaki cihazlar arasında bir koordinat ölçüm makinesi, bir takım mikroskobu, çok eklemli bir ölçüm kolu, yükseklik göstergeleri, komparatörler, bir granit yüzey plakası ve bir pürüzlülük test cihazı bulunmaktadır. Çalışmamızdaki boyutsal doğruluk normalde çizimin gerektirdiği yerde artı veya eksi 0,01 mm ve 0,005 mm'de tutulur ve yüzey pürüzlülüğü yüzeyin işlevine bağlı olarak Ra 0,4 ila 3,2 mikrometre aralığındadır.

6. Sevkiyat öncesi doğrulama

Bir sevkiyat paketlenmeden önce, siparişe göre miktar, son işlem, iplik durumu ve işaretler kontrol edilir ve paketlenen malların fotoğrafları çekilir. Uluslararası siparişler için bu, yurt içinde olduğundan daha fazla önem taşıyor çünkü varış noktasında eksik bir detayın bulunması, iki bina arasında kısa bir yolculuktan ziyade tam bir dönüş ayağına mal oluyor.


Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.Gizlilik Politikası
ReddetmekKabul etmek