Ürünler
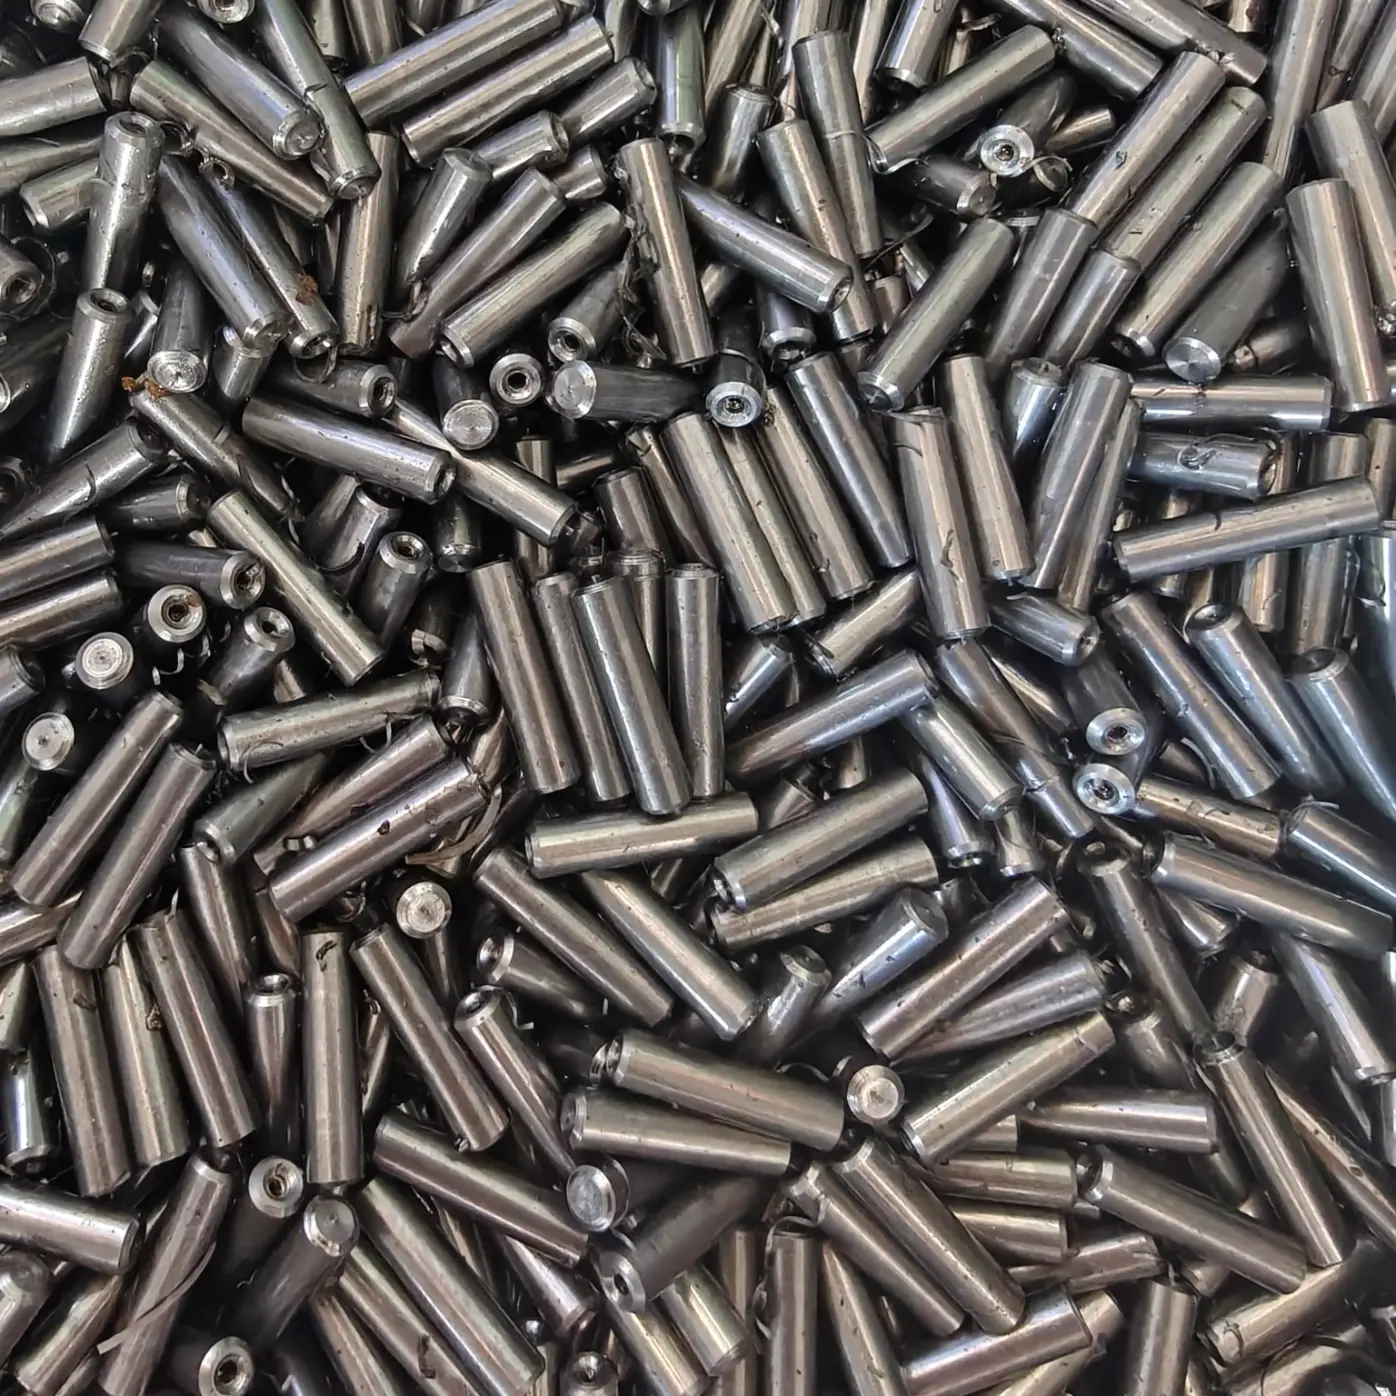
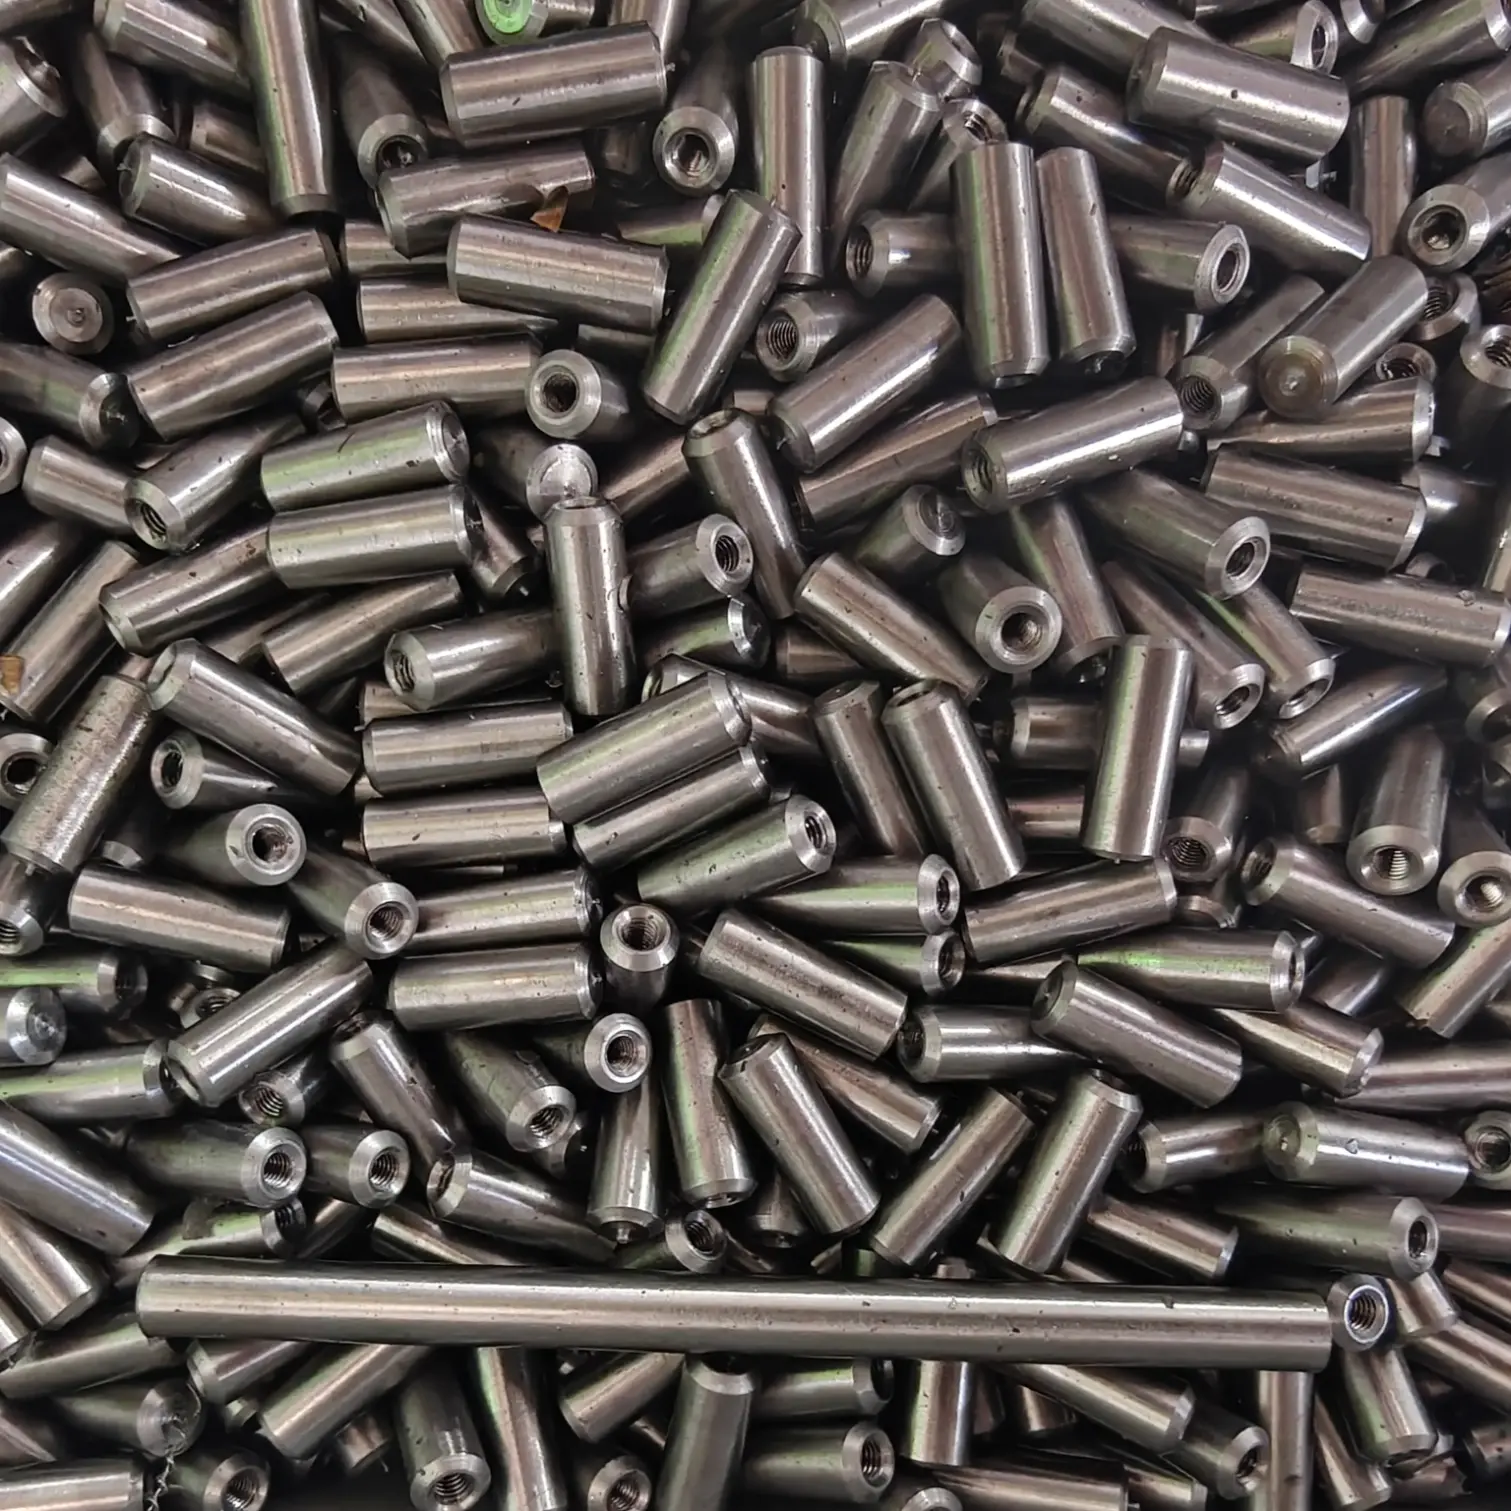
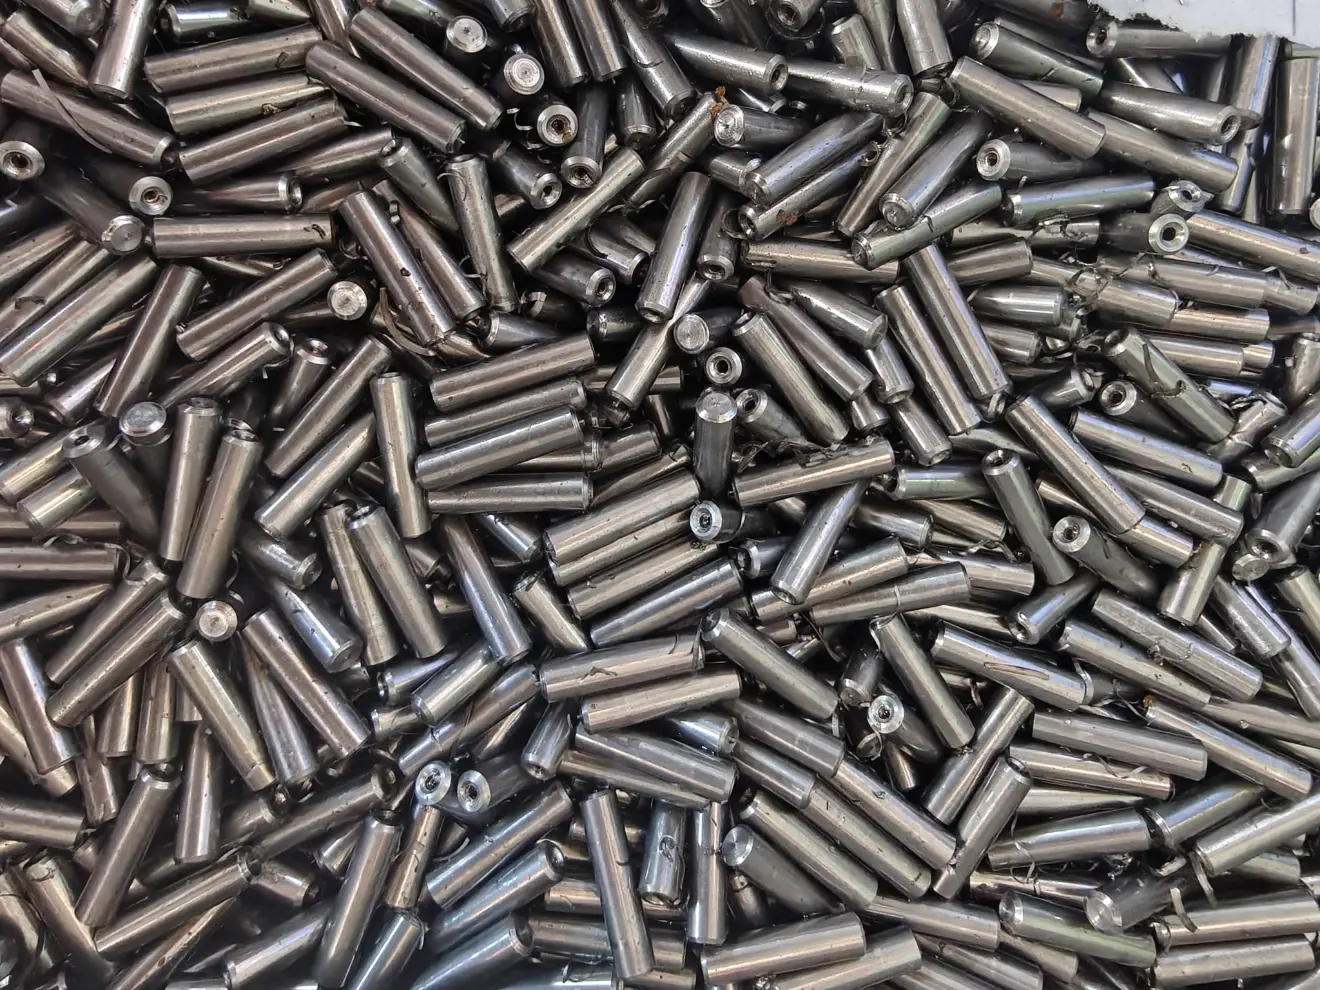
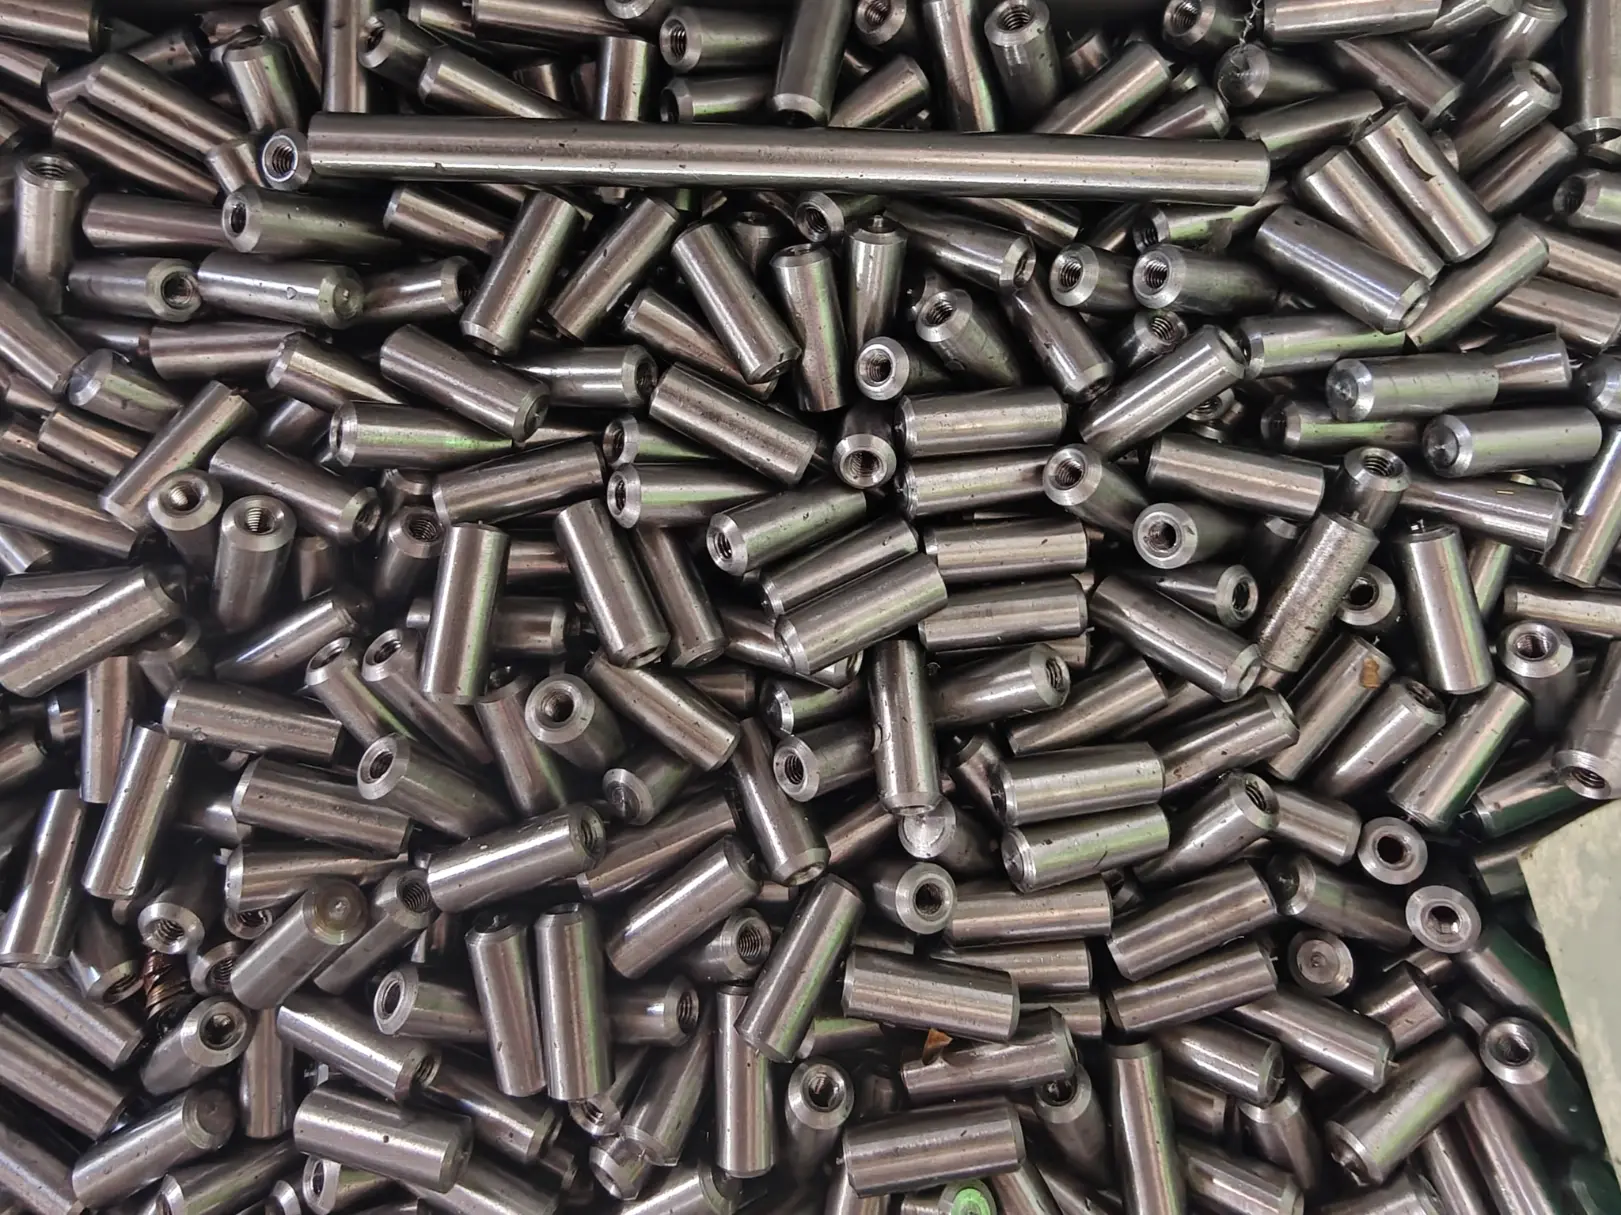
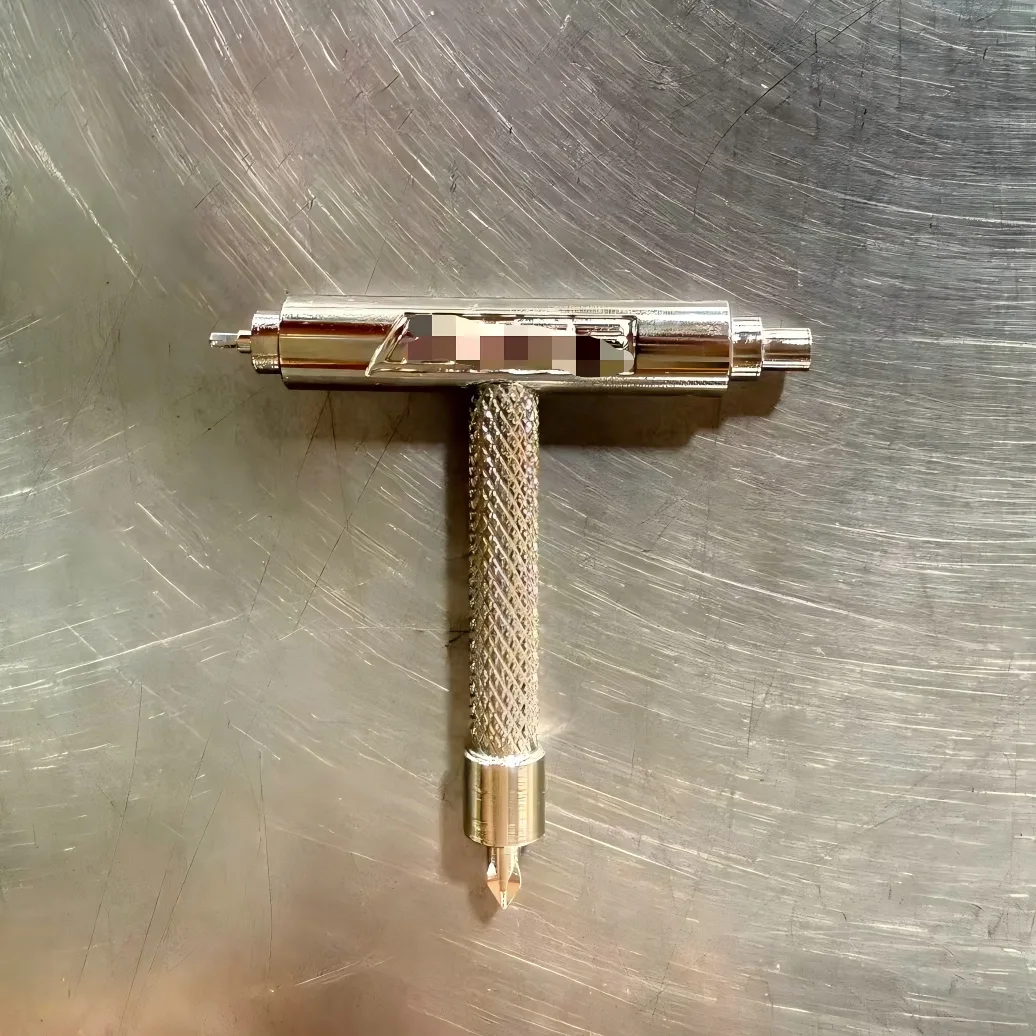
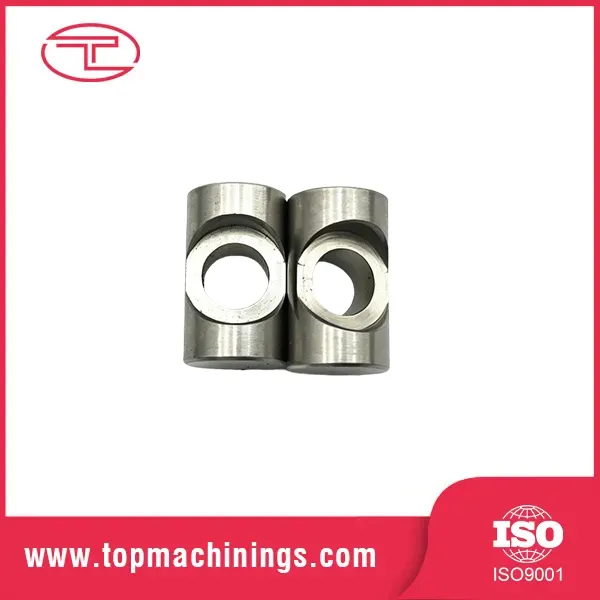
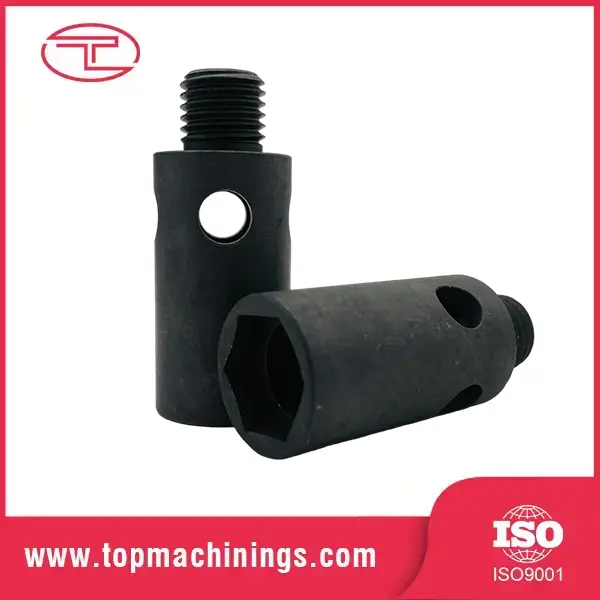
İçten Dişli Hassas İşlenmiş Metal Pim
  • İçten Dişli Hassas İşlenmiş Metal Pimİçten Dişli Hassas İşlenmiş Metal Pim
  • İçten Dişli Hassas İşlenmiş Metal Pimİçten Dişli Hassas İşlenmiş Metal Pim

İçten Dişli Hassas İşlenmiş Metal Pim

Tuoyuan Metal, Çin tesisinde, M2'den M12'ye ve 6H sınıfına kadar kör deliklere kılavuz çeken ve pim çapını ±0,005 mm'ye kadar tutan, hassas işlenmiş iç dişli metal pimi üretmektedir. Şaft ile dişli delik arasındaki eşmerkezlilik, sevkıyattan önce CMM'de kontrol edilir. Dişli delik ile dış çap arasındaki duvar kalınlığı, teklif vermeden önce belirlenir. Numuneler 3-5 gün içinde gelir ve ilk makale raporu da onlarla birlikte gelir.
    Derecelendirme: 5.0
    (Derecelendirme Sayısı: 1)

    Tuoyuan Metaliki parçalı bir düzeneği tek parça metalle değiştiren bir parça olan, içten dişli, hassas işlenmiş metal pimin Çin üreticisidir. Yerleştirme dübeli ve ayrı bir somun, hattan gevşek bir bileşeni ve montaj çiziminden bir adımı kaldıran tek bir dişli pim haline gelir. Bu tasarruf, tek parçaya iki işlevi bir araya getirir, böylece delik ile dış çap arasındaki duvarın başlangıçtan itibaren doğru boyutlandırılması gerekir. Alıntı yapmadan önce inceliyoruz ve pimi çeviren aynı tornalara dokunuyoruz.

    Temel Avantajlar

    ·İki Fonksiyon, Tek Parça - Pim bulunur ve dişli delik sabitlenir. Montajcılar dübel, somun ve rondela yerine tek bir bileşenle ilgilenir, bu da hattı kısaltır ve parça kaybı riskini ortadan kaldırır.

    · Pim Çapı ±0,005 mm'ye kadar - Tespit çapları, rulman bağlantısının gerekli olduğu yerlerde h6 veya h7'ye döndürülür ve istek üzerine ölçüm setleri halinde sağlanır.

    ·Standart olarak 6H Dişler - Kör delikler, talep üzerine 4H veya 5H ile 6H'ye kadar kılavuzlanır ve her kritik parti, tapalı ve hareketsiz mastarlarla ölçülür.

    · Eşmerkezlilik 0,02 mm - Dişli delik ve yerleştirme çapı aynı kurulumda işlenir, böylece aralarındaki salgı 0,02 mm'de kalır.

    · Teklif Vermeden Önce Kontrol Edilen Duvar Kalınlığı - Cıvata yükünüz için diş ile dış çap arasındaki kesiti hesaplıyoruz ve diş derinliğini sessizce azaltmak yerine çapı yükseltiyoruz.

    ·Diş Derinliği Ölçülmüştür, Tahmin Edilmemiştir - Erken dibe vuran bir kılavuz hala dışarıdan doğru görünmektedir. Derinlik iş numarasına göre ölçülen değer olarak kaydedilir.

    · Eşleşen Cıvatalar, Somunlar ve Pimler - Bağlantı elemanları aynı atölyede üretildiğinden, eşleşen cıvata seti aynı diş sınıfında fiyatlandırılır, dolayısıyla hatta iki tedarikçinin toleranslarını eşleştirmiyorsunuz.

    Özellikler ve Derecelendirmeler

    Öğe Standart Teklif
    Malzeme 303, 304, 316 paslanmaz; 4140 alaşımlı çelik; pirinç; alüminyum
    Pim çapı 2mm - 40mm (talep üzerine h6 / h7)
    Pim uzunluğu 5mm - 300mm
    Dişli delik M2 - M12 metriği; UNC / UNF talep üzerine
    Konu sınıfı 6H standardı; Talep üzerine 4H / 5H
    Konu derinliği 3 x nominal çapa kadar
    Boyutsal tolerans ±0,01 mm standart; Seçilen özelliklerde ±0,005 mm
    eşmerkezlilik Pim çapı ile dişli delik arasında 0,02 mm
    Yüzey kalitesi Ra 0,4 - 1,6 µm işlenmiş haliyle
    Isıl işlem Talep üzerine sertleştirme, yüzey sertleştirme veya nitrürleme yoluyla
    Yüzey işleme Pasivasyon, siyah oksit, çinko veya nikel kaplama
    Denetleme Tak ve çalıştır mastarları, diş derinliği mastarı, CMM


    Konu Etkileşimi Referansı

    Duvar kalınlığını cıvata boyutuna göre kontrol ederken kullandığımız çalışma rakamları. Değerler diş derinliği değil, ana malzemedeki minimum değerlerdir.


    Cıvata Boyutu Minimum Etkileşim - Çelik Minimum Etkileşim - Pirinç / Alüminyum
    M3 4,5 mm 6 mm
    M4 6 mm 8 mm
    M5 7,5 mm 10 mm
    M6 9 mm 12 mm
    M8 12 mm 16 mm
    M10 15mm 20mm


    Dokunma, Sertleştirme ve Sığdırma Notları

    İçten dişe sahip hassas işlenmiş bir metal pimin serviste hayatta kalıp kalmayacağına üç şey karar verir: kavrama derinliği, deliğin etrafındaki duvar ve sertleşmenin gerçekleştiği yer.

    Etkileşim derinliği:

    Temel kural, çelikte nominal cıvata çapının bir ila bir buçuk katı, daha yumuşak alaşımlarda ise iki katına yakındır. Küçük bir duvar bırakan küçük bir pim üzerinde dış çapı yükseltir, deliği kısaltır veya daha güçlü bir malzeme kullanırız.

    Tek parça, iki tolerans:

    Pim çapı, yerleştirme uyumu için h6 veya h7'yi takip ederken, delik bir diş sınıfını takip eder. Her ikisi de denetim planında listelenmiş ve ilk maddeye kaydedilmiştir.

    Kör kılavuz çekme ve talaş kaldırma:

    Talaş boşluğunu bırakmak için diş derinliğinden daha derin delik açıyoruz ve talaşın delikten geri çıkması için spiral kanallı bir kılavuz kullanıyoruz. Bu payı gözden kaçırmak, son iş parçacığının eksik gelmesinin olağan nedenidir.

    Dokunmadan önce sertleştirme:

    Sertleştirilmiş parçaları işliyoruz, sertleştiriyoruz ve geometrinin izin verdiği yerlerde sertleştirmeden sonra kılavuz çekerek bitiriyoruz. Omuzu çatlatan stres yükselticiyi ortadan kaldırır.

    Konu girişi ve çapaklar:

    Giriş makinede pahlıdır. Buradaki çapak, cıvatanın elle başlatılmasını durdurur ve hattınızdaki montaj süresini uzatır.

    Bu Pinler Nerede Kullanılıyor?

    · Pimin konumunu ayarladığı ve deliğin kelepçe vidasını aldığı fikstür ve alet konumlayıcıları

    · Uç şamandırasını ayarlamak için merkezden cıvatalanmış menteşe ve pivot pimleri

    · Dar alanlar için dışarı çekilebilir ayar dübelleri

    · Tarım ve inşaat makinelerinde bağlantı ve çatal pimleri

    · Bir paneli tutan ve uzak taraftan bir bağlantı elemanı alan ayırıcılar ve ara parçalar

    · Dişli ucun bir çıkarma aletini taşıdığı kılavuz pimleri


    Müşteri Örneği: Polonya'daki Tarım Makineleri Üreticisi

    Polonya'daki bir tarım makinesi imalatçısının, tarlada geçirdiği bir sezonun ardından omuzda bir bağlantı pimi çatladı. Bunun nedeni, M8 dişli delik ile sertleştirilmiş bir parça üzerindeki pimin dış çapı arasında 1,2 mm'lik bir duvardı. Dış çapı 1,5 mm artırdık, sertleştirmeyi kılavuz çekmenin ilerisine taşıdık ve gerilim yükselticiyi ortadan kaldırmak için diş girişine pah kırdık. Revize edilen pin, test filosundaki iki sezonu hatasız tamamladı.

    Alıcıları şu yorumu yaptı: "Çatlak ortadan kalktı ve parça fiyatı beklediğimizden daha az hareket etti; bu da bizim deneyimlerimize göre alışılmadık bir durum."

    Parçanın Nerede Yapıldığı

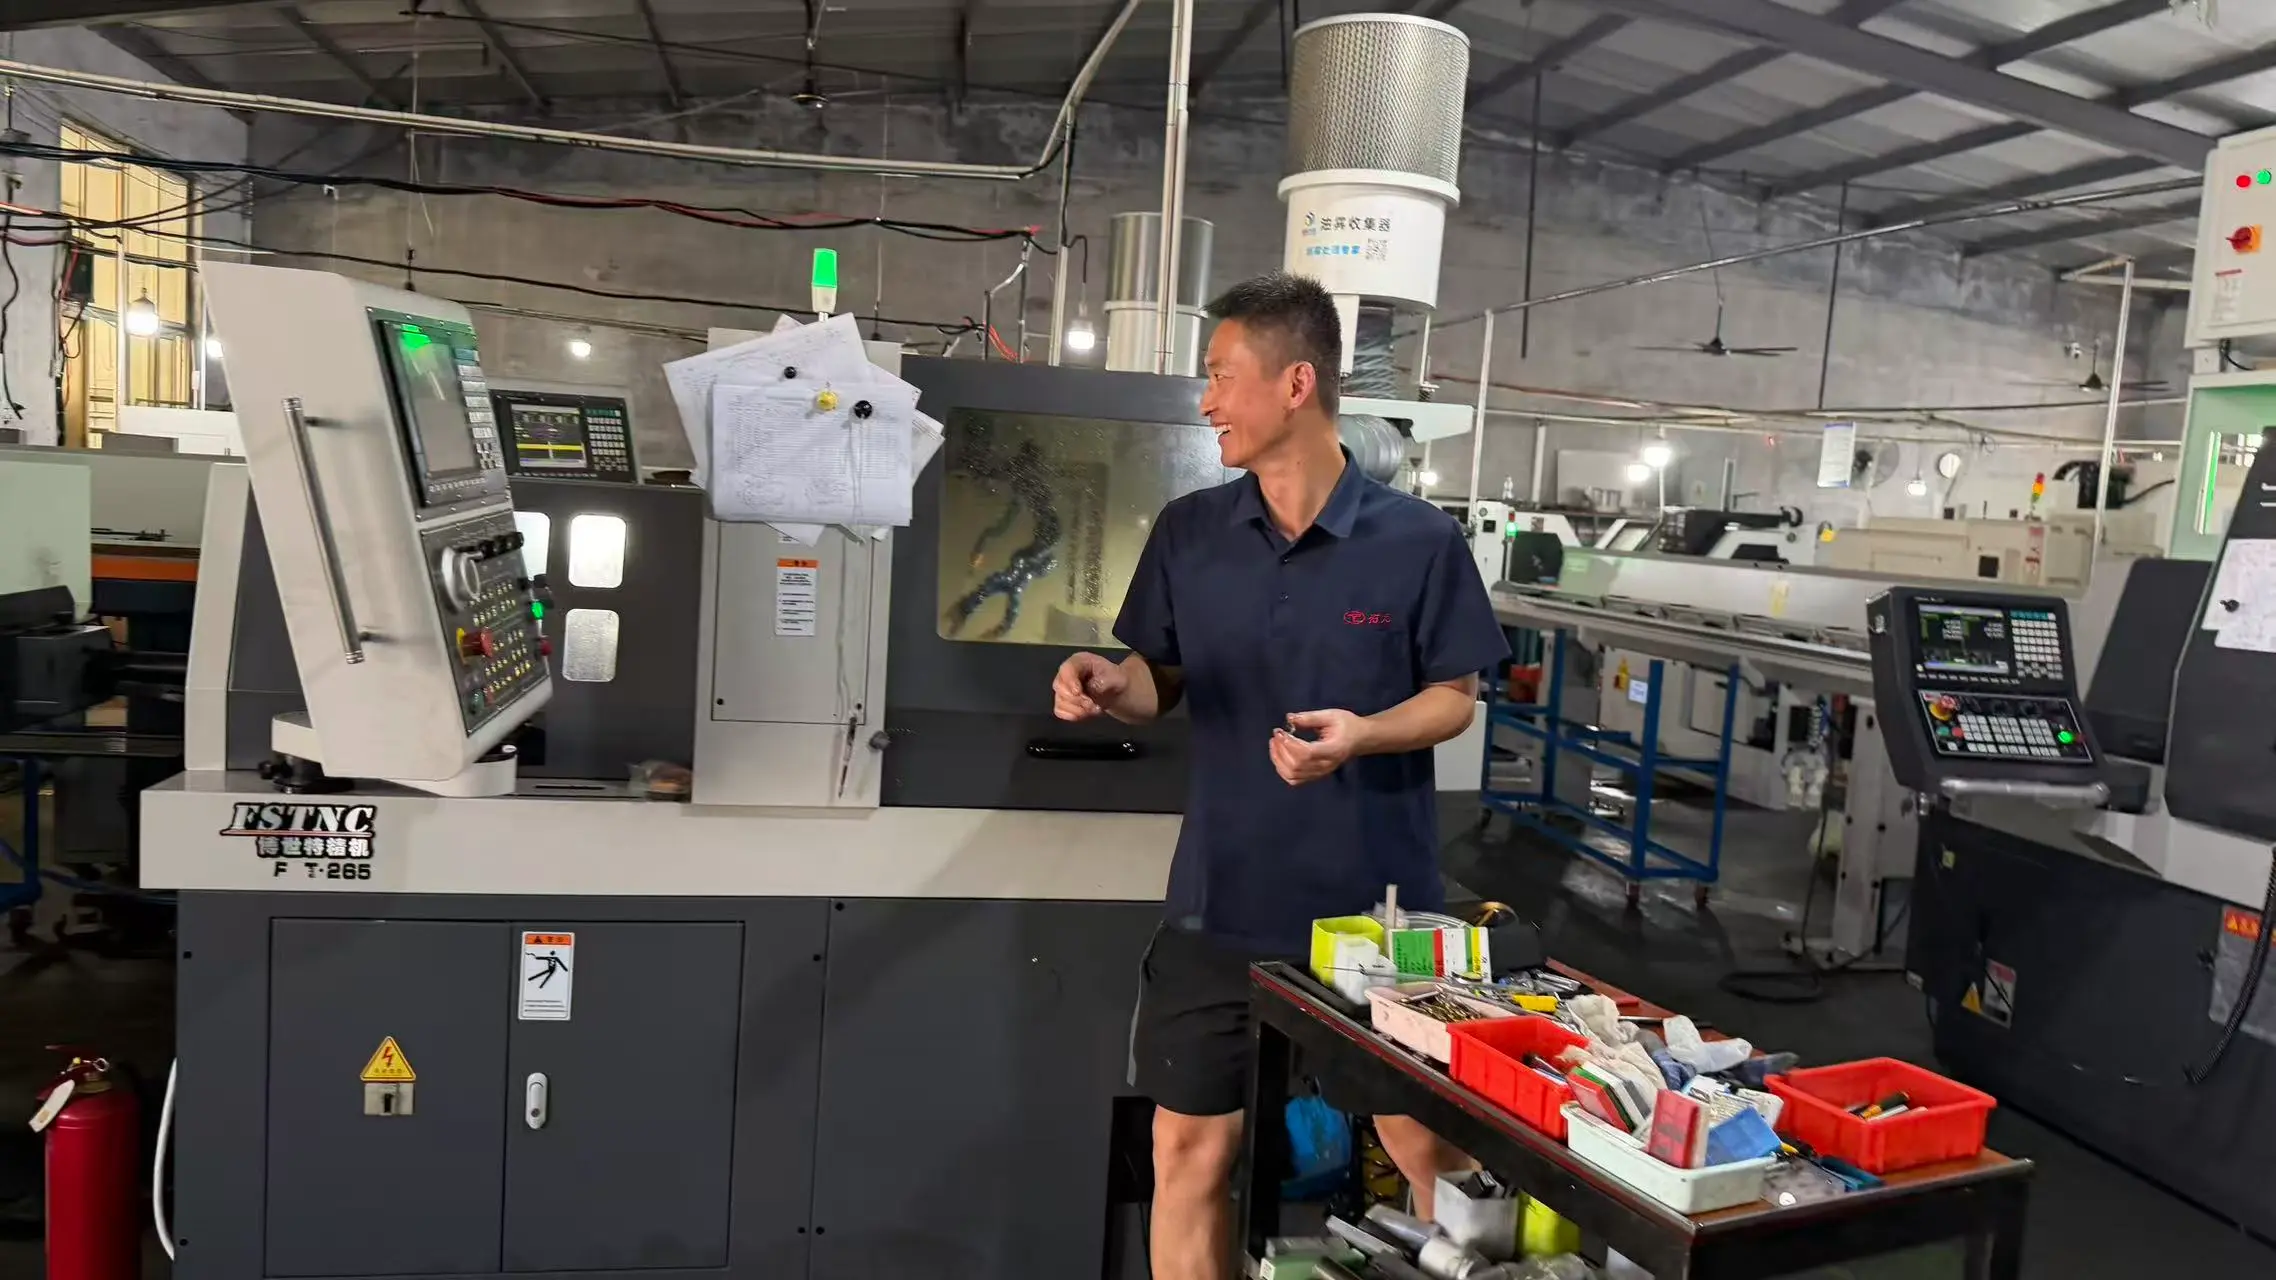
    İçten dişe sahip hassas işlenmiş her metal pim, Qingdao'nun Jimo Bölgesindeki bir fabrikada döndürülür, kılavuzlanır ve denetlenir.


    · Ekipman - ERP kontrolü altında çalışan 20 adet yüksek hızlı hassas CNC torna tezgahı, 5 işleme merkezi ve 30 otomatik torna tezgahı.


    · Kaplama alanı - kendi bünyesinde ısıl işlem, kaplama ve pasivasyon hatları bulunan 5.000 m² atölye.


    · Proses sırası - Çubuk kesme - tornalama - delme ve kılavuz çekme - gerektiğinde sertleştirme - bitirme - ölçme - muayene - paketleme.


    · Kalite sistemi - ISO 9001, talep üzerine SGS veya TÜV üçüncü taraf denetimi ile.


    · Kapasite - Yıllık üretim 100 milyon hassas metal parçayı aşmaktadır ve tekrarlanan programlar için planlı stok tutulmaktadır.

    Sevkiyat ve Paketleme Notları

    Diş, nakliye sırasında ilk zarar gören parçadır ve hasarlı bir giriş, hattınızda montaj süresine dönüşür.

    M10'a kadar olan boyutlarda dişler plastik kapaklarla kapatılmıştır ve her parça pas önleyici filmle paketlenmiştir.

    Sertleştirilmiş ve kaplanmış partiler çıplak çelikten ayrı olarak paketlenmiştir, böylece darbenin yüzeyde kırılması önlenir

    Küçük çaplar bölme tepsilerine girerek sayımların doğru olmasını sağlar ve ipliklerin ipliklere temasını önler

    Kartonlar parça numarası, miktar ve ısı numarasıyla etiketlenir ve malzeme sertifikası ilk kartonun içinde bulunur

    Daha ağır partiler, deniz taşımacılığı için nem bariyerli, bantlı ve köşe korumalı ahşap kutularda gönderilir


    SSS

    S1: Sertleştirilmiş kalitede, iç dişli, hassas işlenmiş metal pim yapabilir misiniz?

    C: Evet. İşliyoruz, sertleştiriyoruz ve ardından bitiriyoruz ve tasarımın izin verdiği yerlerde sertleştirmeden sonra kılavuz çekiyoruz. Sertliği ve cıvata yükünü gönderin, gerekli duvar kalınlığını onaylayalım.


    S2: Kör delikte hangi diş derinliğini garanti edebilirsiniz?

    C: Çoğu boyutta nominal çapın üç katına kadar tam diş, çizim başına onaylanmıştır. Delik derinliği her zaman diş derinliğinden daha derine ayarlanır, böylece son dönüş tamamlanır.


    S3: Hem sapta hem de dişli delikte toleranslar var mı?

    C: Evet. Gerektiğinde sap h6 veya h7'ye döndürülür ve delik standart olarak 6H'de tutulur; her iki değer de birinci makale raporuna kaydedilir.


    S4: Minimum sipariş ve teslim süresi nedir?

    C: Minimum Sipariş Adedi çapa ve malzemeye bağlıdır; her ikisi de teklifle onaylanmıştır. Numuneler 3 ila 5 gün içinde gönderilir ve üretim partileri 10 ila 15 iş günü içinde gönderilir.


    S5: Çiftleşme cıvatalarını pimlerle birlikte tedarik edebilir misiniz?

    C: Yapabiliriz. Bağlantı elemanları aynı atölyede üretildiğinden, aynı diş sınıfında eşleştirilmiş cıvata setleri sunuyoruz, böylece iç dişli ve cıvatası uyumlu bir çift olarak hassas işlenmiş metal pim elde edilir.

    Talep Gönder
    İletişim bilgileri
    Hassas tornalanmış parçalar, hassas işleme bileşenleri, CNC ile işlenmiş bileşenler veya fiyat listeleri hakkında sorularınız için lütfen bize e-postanızı bırakın; 24 saat içinde sizinle iletişime geçeceğiz.
    Derecelendirme:
    5.0
    X
    Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
    ReddetmekKabul etmek