Ürünler
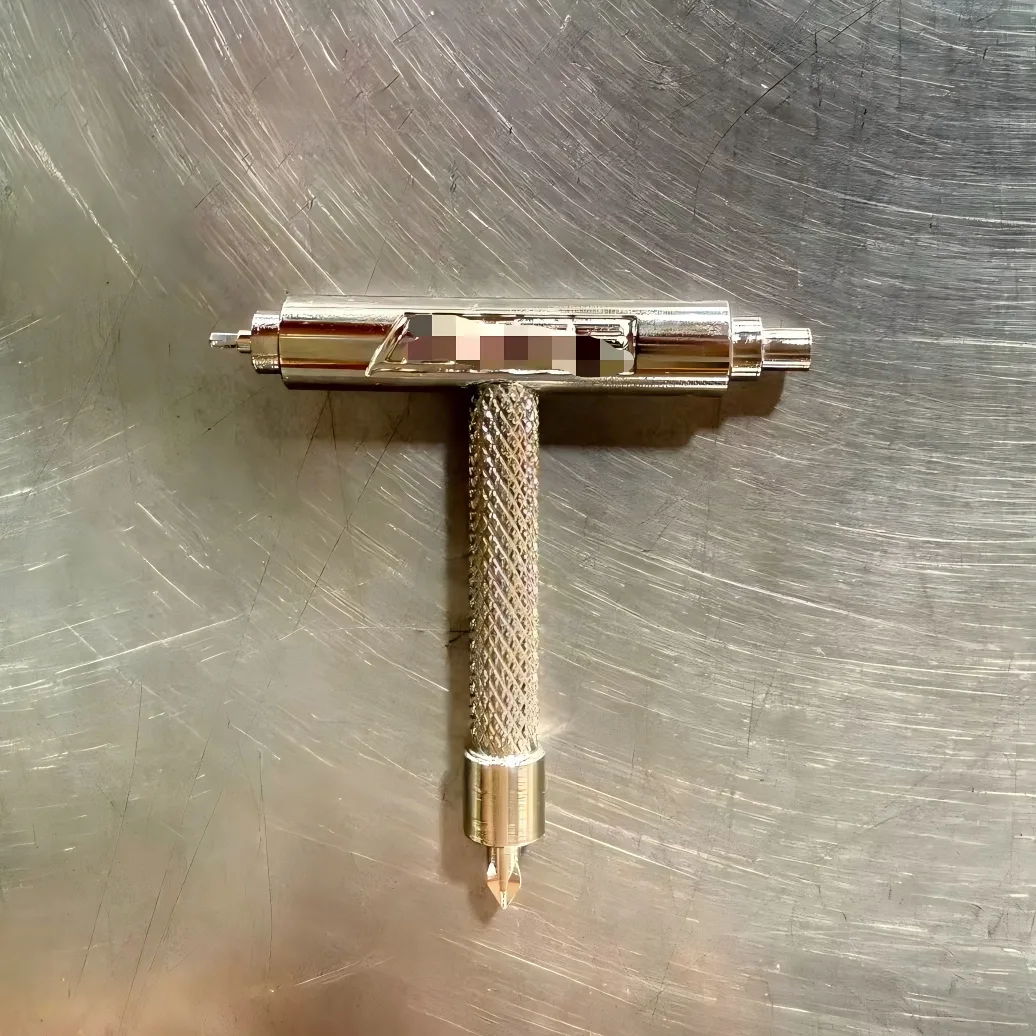
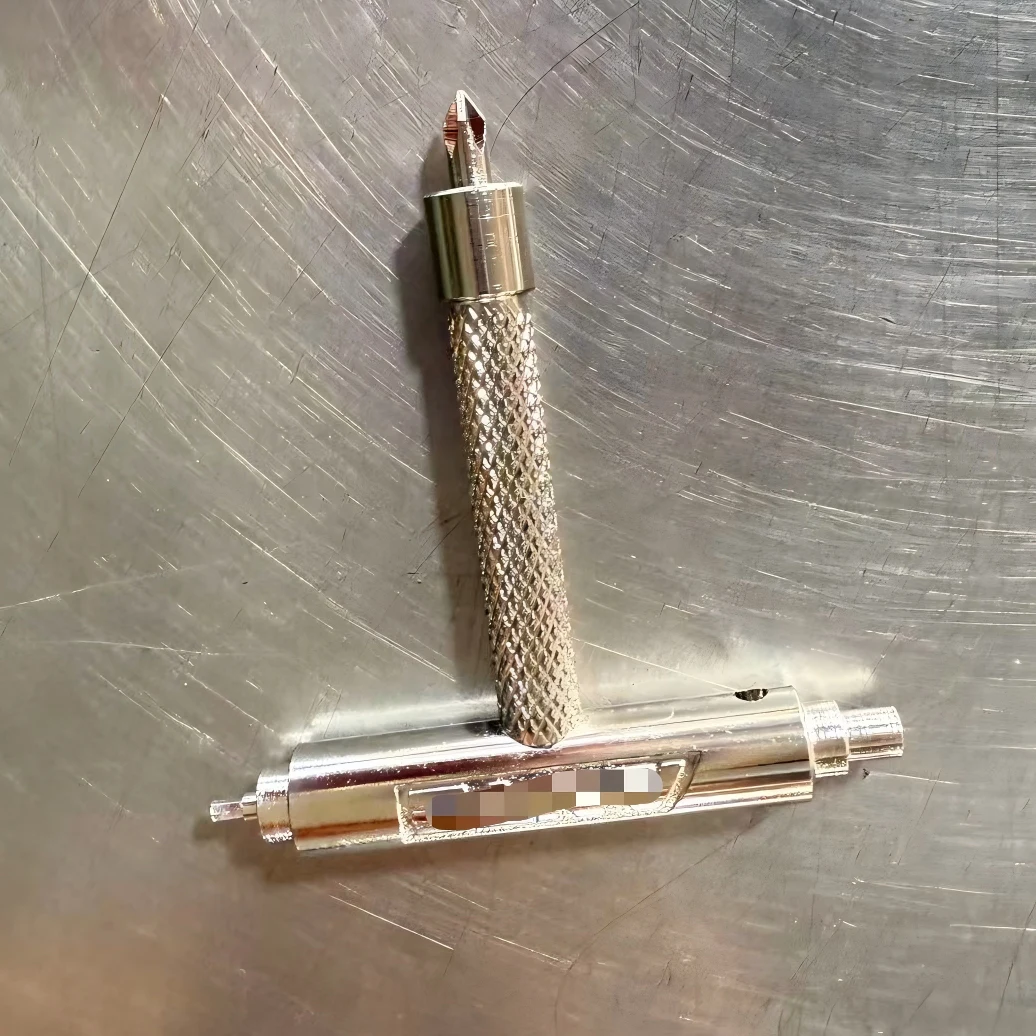
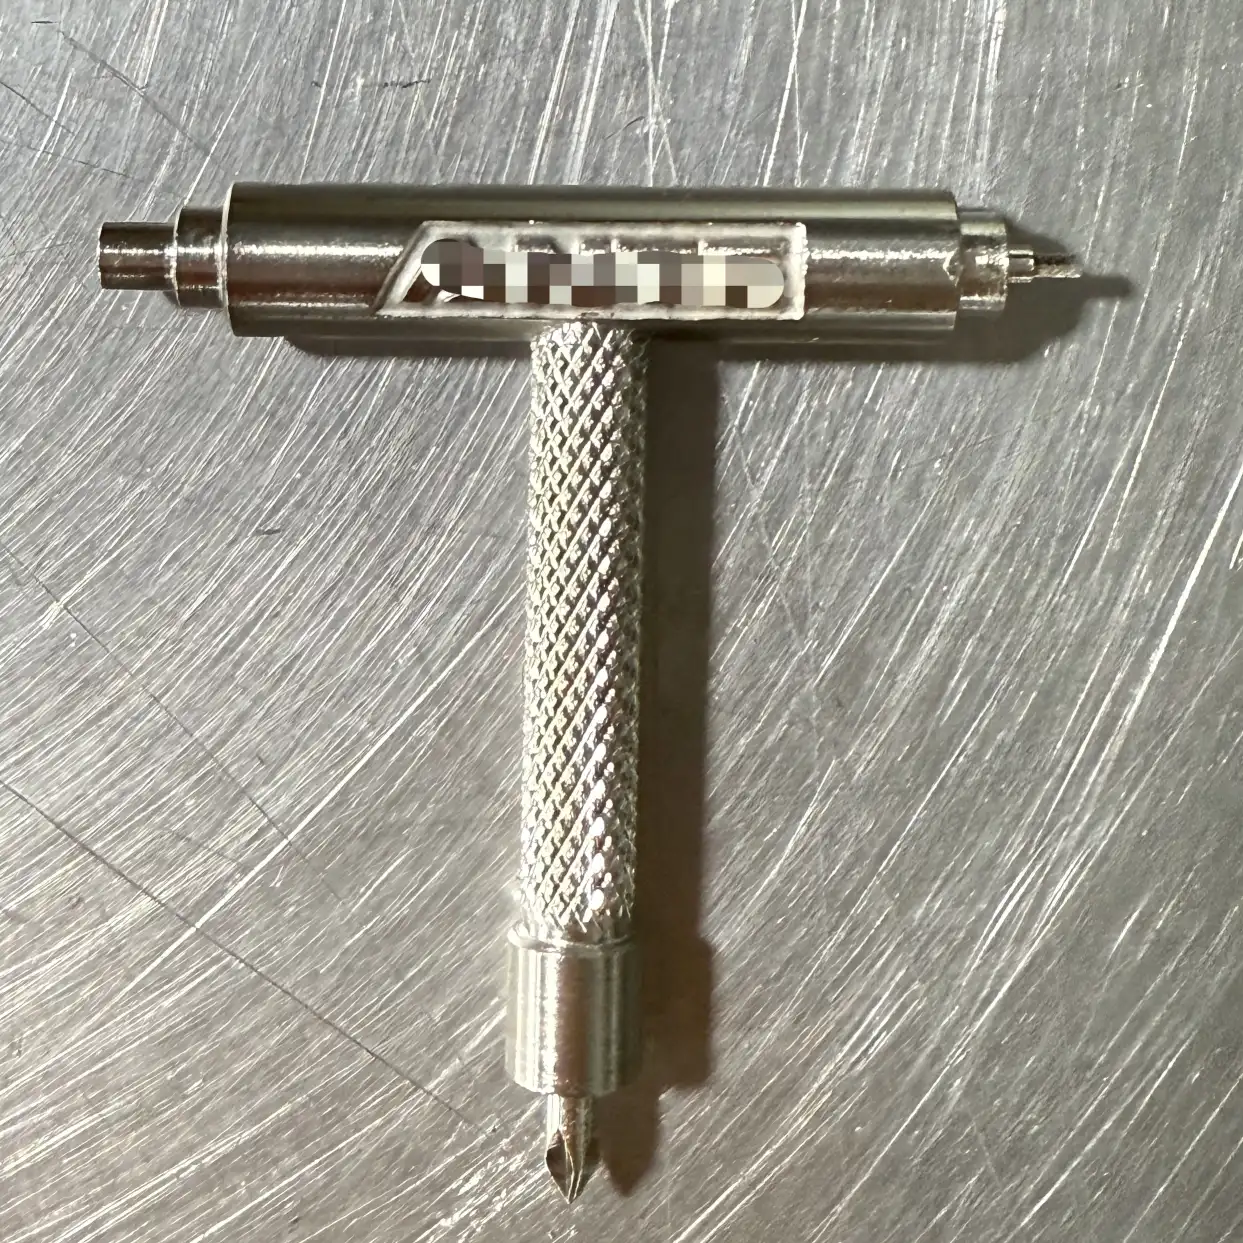
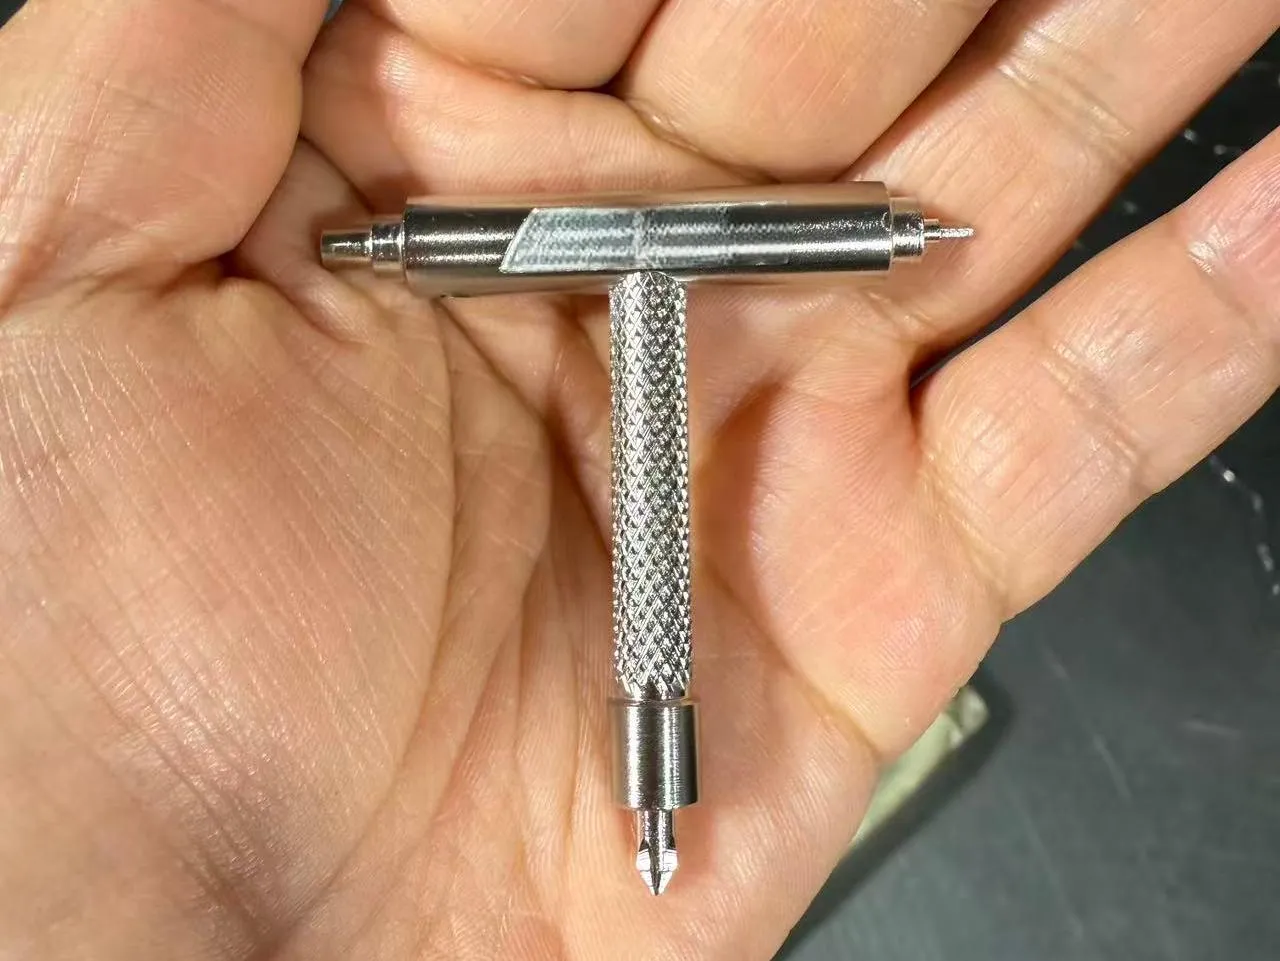
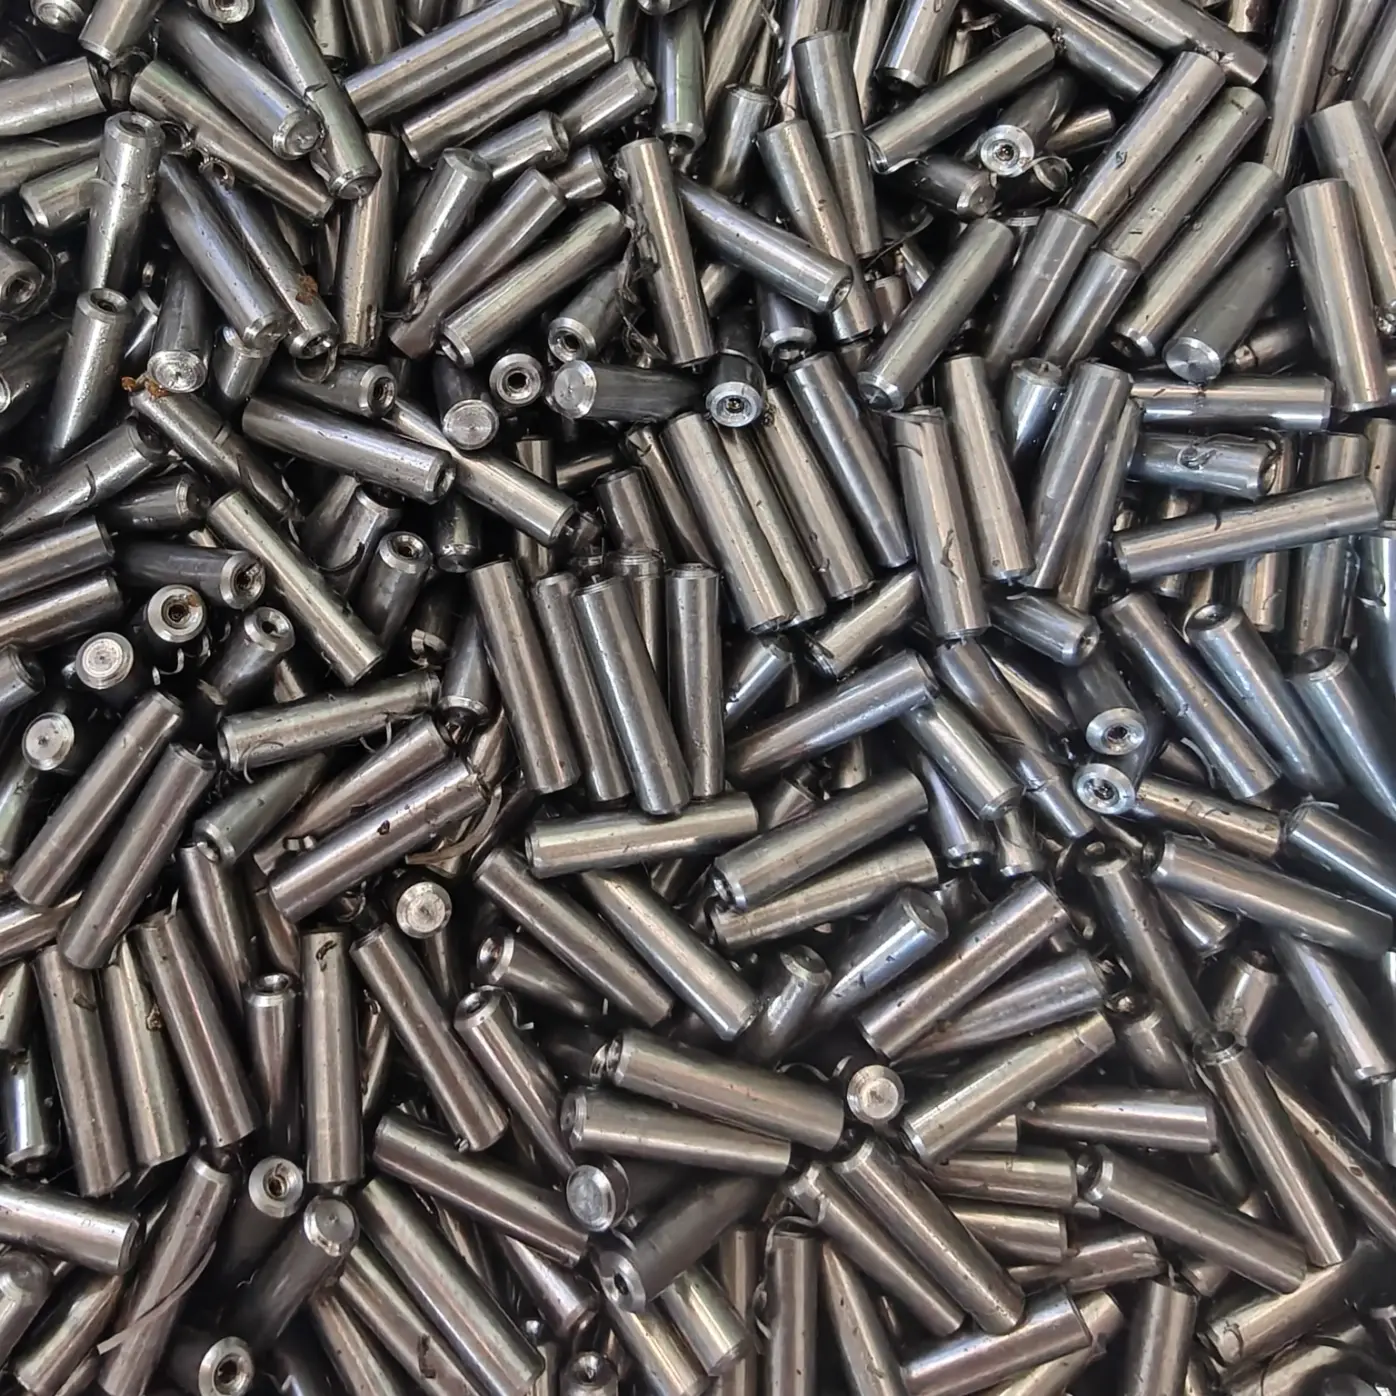
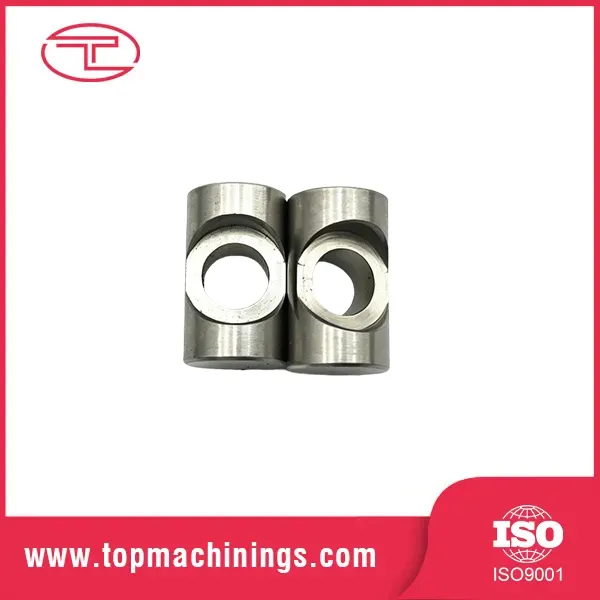
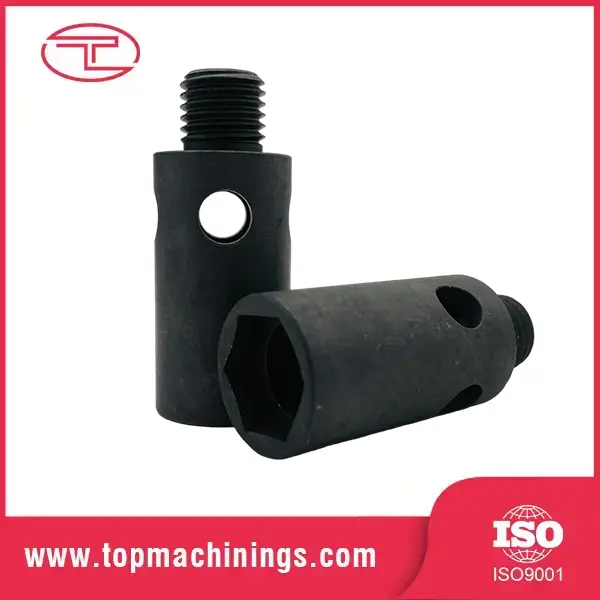
Makineler için Paslanmaz Çelik Tırtıllı T Saplı Alet
  • Makineler için Paslanmaz Çelik Tırtıllı T Saplı AletMakineler için Paslanmaz Çelik Tırtıllı T Saplı Alet
  • Makineler için Paslanmaz Çelik Tırtıllı T Saplı AletMakineler için Paslanmaz Çelik Tırtıllı T Saplı Alet
  • Makineler için Paslanmaz Çelik Tırtıllı T Saplı AletMakineler için Paslanmaz Çelik Tırtıllı T Saplı Alet

Makineler için Paslanmaz Çelik Tırtıllı T Saplı Alet

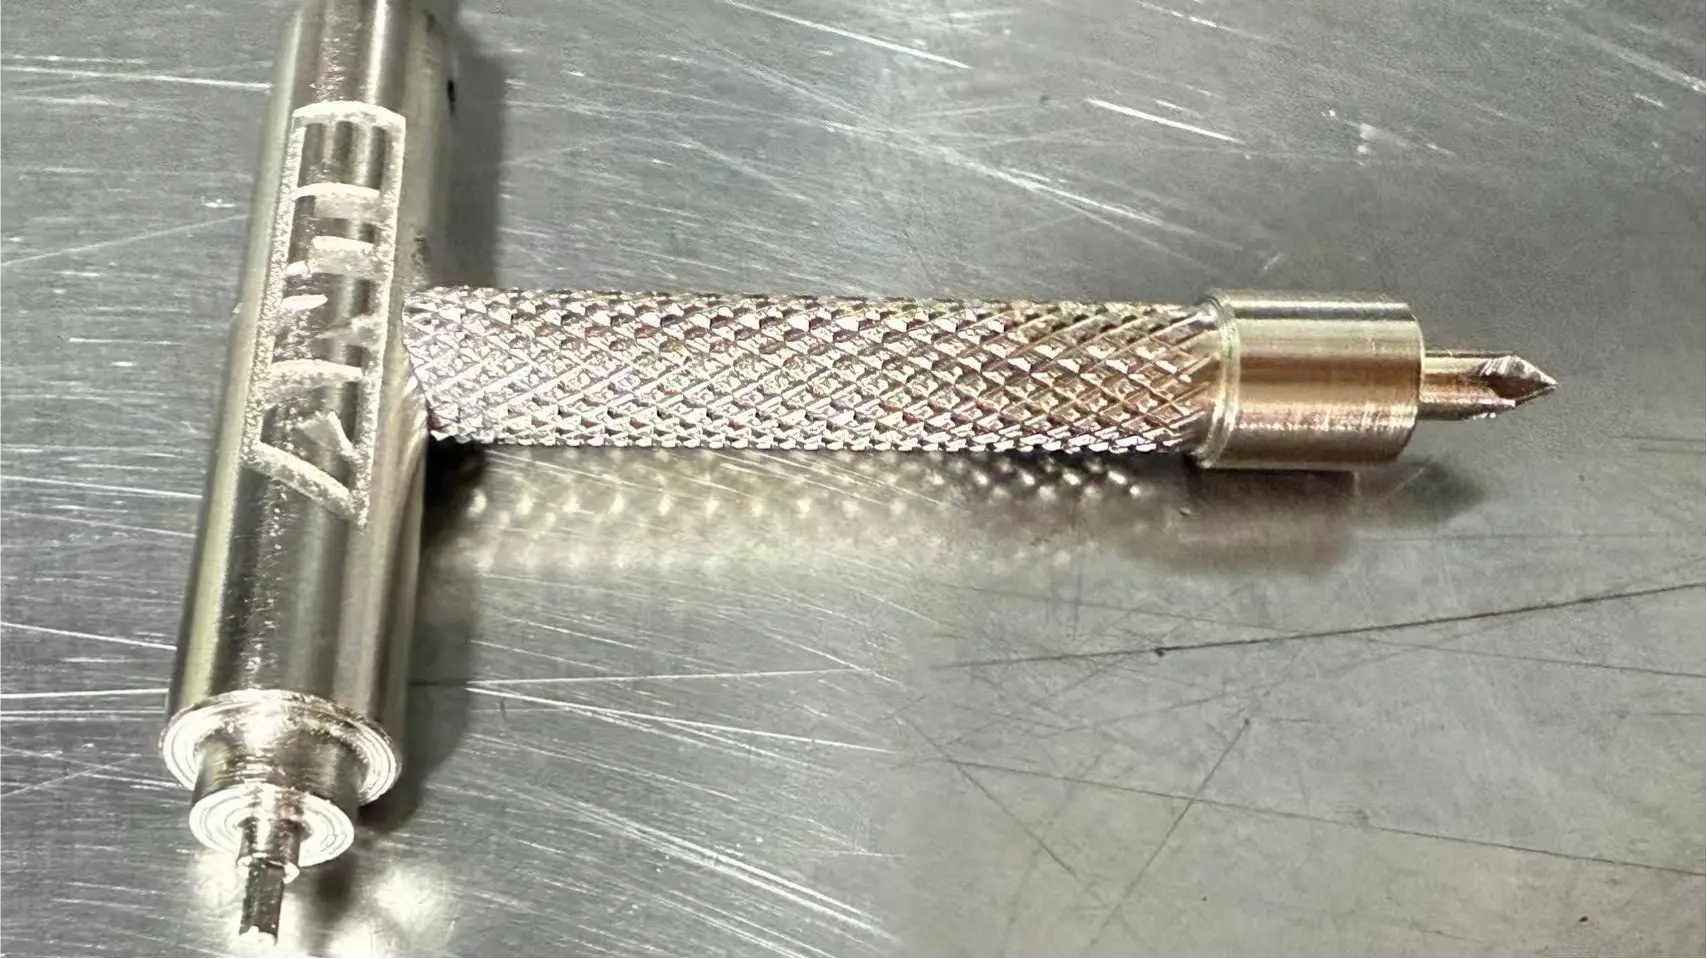
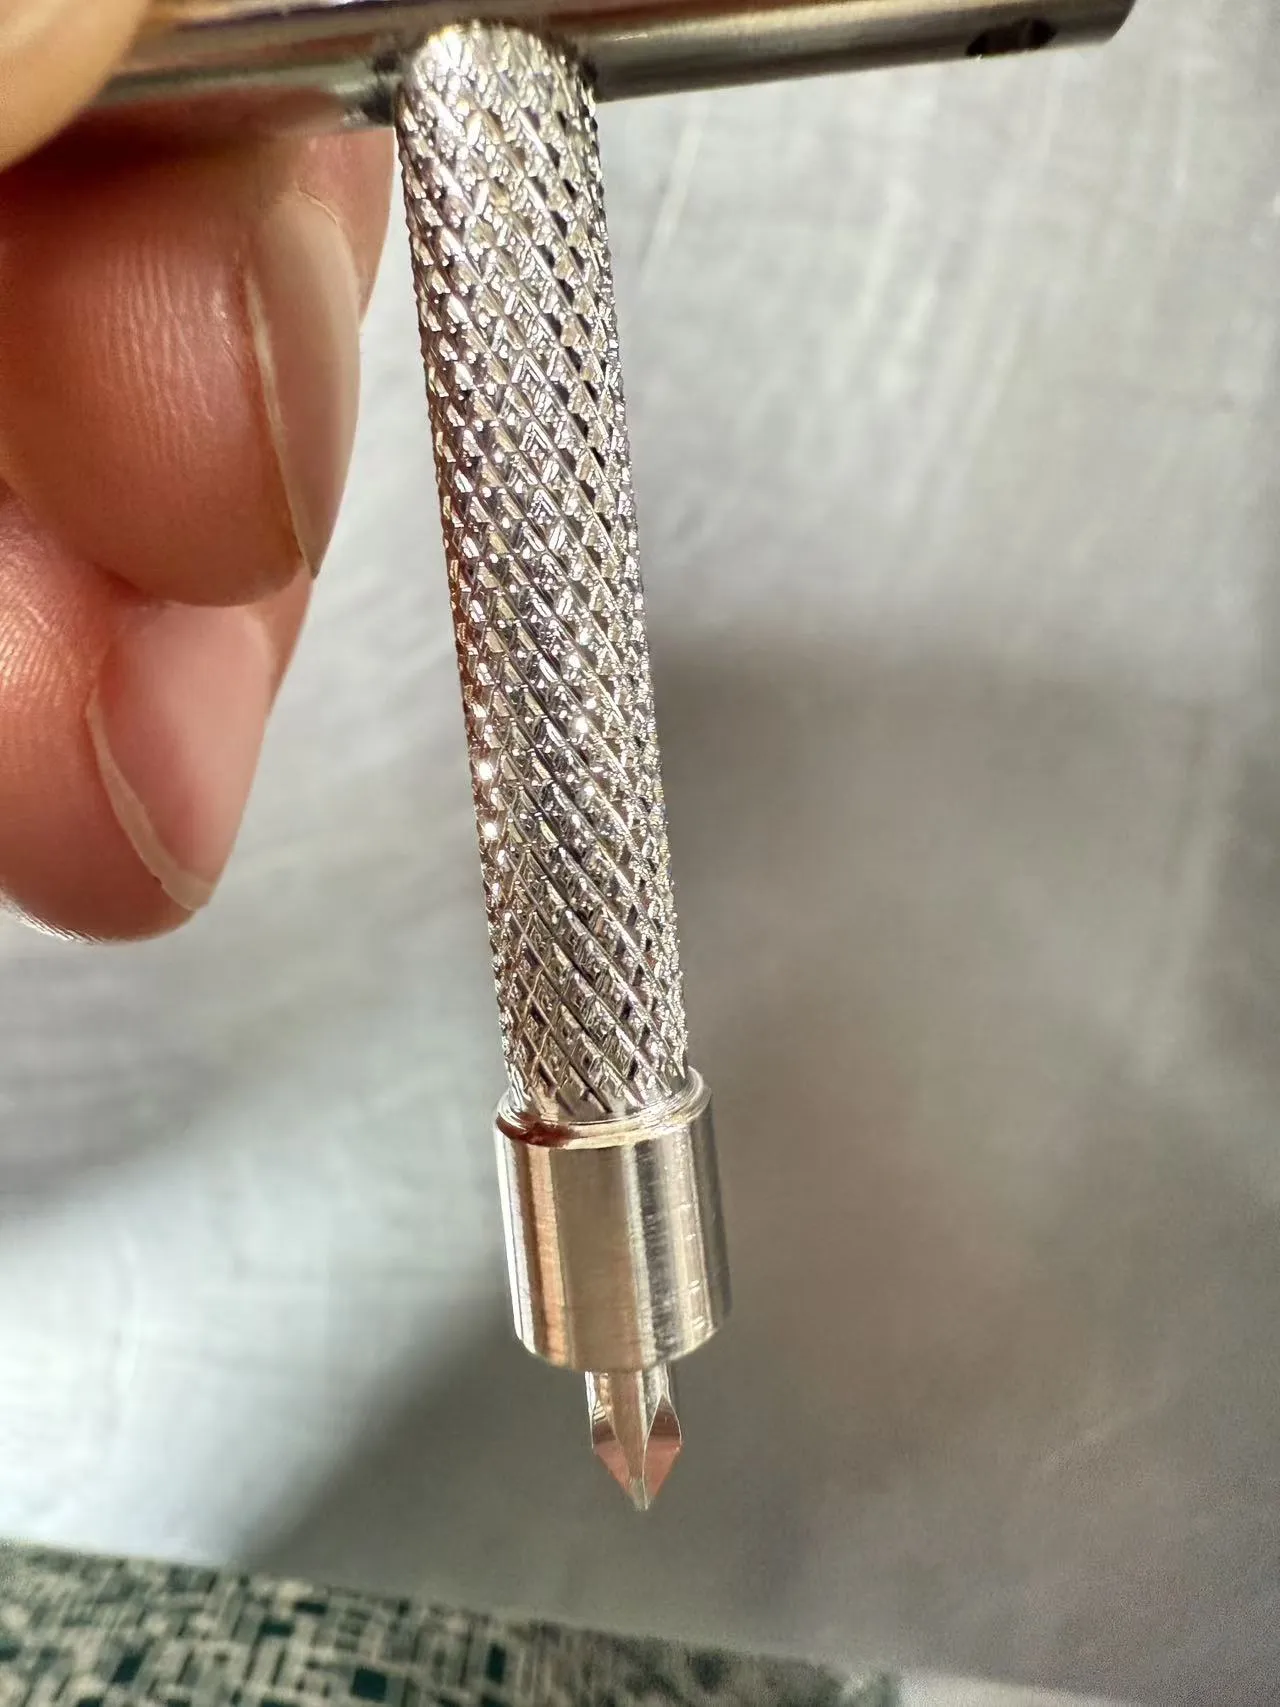
Tuoyuan Metal, Qingdao'daki Çin fabrikasında makineler için paslanmaz çelik tırtıllı T-kollu aleti üretiyor. Tırtılı, ipliği ve omuzu, sap çapını ±0,01 mm'ye ve DIN 82'ye uygun düz veya baklava desenini tutarak yüksek hızlı CNC torna tezgahlarında tek bir tornalama düzeneğinde kesiyoruz. Toplu siparişler, malzeme sertifikaları ve 48 saatlik kalite yanıtıyla birlikte gönderilir. Teklif için bir çizim gönderin.
    Derecelendirme: 5.0
    (Derecelendirme Sayısı: 1)

    Tuoyuan MetalÇin'deki fabrikasında, ham çubuktan paketlenmiş kartona kadar makineler için paslanmaz çelik tırtıllı T saplı aleti tek bir atölyede üretiyor. Sap, kavramayı oluşturan aynı düzende döndürülür ve diş açılır, böylece oturma yüzü diş eksenine dik durur. Katalog yerine çizimden alıntı yapıyoruz, 3 ila 5 gün içinde numune alıyoruz ve MOQ'u, fiyat aralıklarını ve teslim süresini teklifle onaylıyoruz.

    Ana Avantajlar

    · Yağlı Ellerle Tutulan Tutuş

    Desen kesilmez, yuvarlanır, böylece tepe sert kalır ve doku pasivasyondan sonra çalışmaya devam eder. Eldivenli veya parmaklarında yağ bulunan bir operatör, son çeyrek dönüşü kaymadan uygulayabilir.


    · Kavşakta Tek Parça Gücü

    Çizimin izin verdiği durumlarda çubuk ve sap tek parça çubuk stoğundan gelir. Torku taşıyan noktada kaynak yok, presle geçme yok ve gevşeyecek bağlantı yok.


    · Gruptan Topluya Tekrarlanan Konular

    İplikler çalışma sırasında sabit aralıklarla go/no-go mastarlarıyla ölçülür, böylece numunede onaylanan iplik kutuya gelen iplik olur.


    · Yıkama ve Dış Mekan Görevleri için Üretildi

    304 ve 316 parçalar işleme sonrasında pasifleştirilir. Desen, sıvıyı yüzeye tutmak yerine süzülecek bir yer sağlar.


    · 3 ila 5 Gün İçinde Numune Alma

    Çiziminizi işliyoruz, ilk ürünü kesiyoruz ve üretim siparişini vermeden önce ölçülen değerlerle birlikte gönderiyoruz.


    · Tasarım Değişikliği Olmadan Değiştirilebilir

    Sap çiziminize göre vidalandığı için parça genellikle mevcut bir makineye, fikstüre veya tank bağlantı parçasına düşer.


    · Katalog Değil, Tek Çizim Ailesi

    Birden fazla fikstür veya makine tipi çalıştırıyorsanız, seriyi ortak bir tırtıl adımı ve uzunluğuna sahip tek bir çizim ailesinde birleştiriyoruz, böylece operatörler parçaları karıştırmayı bırakıyor.

    Teknik Veriler

    Parametre Standart Aralık
    İsim Makineler için Paslanmaz Çelik Tırtıllı T Saplı Alet
    Malzeme 303, 304, 316 paslanmaz (çizim başına)
    Şaft dişi M4 - M16 metriği; UNC / UNF talep üzerine
    Şaft çapı 3mm - 25mm
    Kavrama çubuğu çapı 8mm - 40mm
    Kavrama uzunluğu 25mm - 120mm
    Toplam uzunluk 40mm - 250mm
    Boyutsal tolerans ±0,01 mm standart; Seçilen özelliklerde ±0,005 mm
    Tırtıl deseni DIN 82'ye göre düz, elmas veya helisel
    Yüzey kalitesi Ra 0,8 - 1,6 µm işlenmiş haliyle; istek üzerine cilalı
    Yüzey işleme Pasivasyon, parlatma, boncuk püskürtme, kaplama
    Denetleme Diş göstergeleri, CMM, alet mikroskobu, pürüzlülük test cihazı
    Kalite sistemi ISO 9001; Talep üzerine SGS / TUV denetimi


    Bu Kavramaların Nereye Takıldığı

    Alıcılar, tesis ve ekipman genelinde elle çalıştırılan sıkma ve ayarlama noktaları için bu modeli sipariş ediyor:

    1. Makine korumaları, kapılar ve muayene kapaklarındaki kilitleme kolları

    2. Kızaklarda, raylarda ve kılavuzlarda ayarlama kulpları

    3.Kaynak ve montaj armatürlerinde tutma kelepçeleri

    4. Tanklar, pompalar ve borulardaki tahliye, havalandırma ve hava alma tapaları

    5.Orijinal plastik kavramanın çatladığı yerleri yeniden takın

    6. Takım plakalarında indeksleme ve yerleştirme kolları

    Tırtıl ve İplik Nasıl Kesilir?

    Parçanın montajınızda çalışıp çalışmadığını dört nokta belirler. Makinelere yönelik paslanmaz çelik tırtıllı T saplı bir takımda diş nadiren sorun oluşturur; kavrama, yuva ve çubuk çapı sorun oluşturur.


    Desen türü:Düz tırtıl (DIN 82 RGV) dönüş yönünde en sıkı kavramayı sağlar. Elmas tırtıl, operatör de çektiğinde kaymaya karşı dayanıklıdır. Helisel ikisi arasında yer alır ve çoğu zaman çubuğun bir detektöre karşı indekslenmesi gerekir.


    Pkaşıntı ve derinlik:Normalde 0,5 mm ila 1,0 mm aralıkta çalışırız. Daha kalın adım daha sıkı tutunur ancak daha fazla şekillendirme basıncına ihtiyaç duyar, bu da ince çubuklarda önemlidir. 304'te malzeme hızlı bir şekilde sertleşir, bu nedenle geçiş sayısını ve soğutma sıvısını kontrol ediyoruz.


    Tırtıl açıldıktan sonraki çap:Malzeme çıkarılmak yerine yer değiştirir, böylece dış çap büyür. Boşluğu rulodan önce boyutlandırıyoruz, böylece bitmiş tepe çizim şeklinin üzerine düşüyor ve tepe çapını inceliyoruz.


    Omuz ve koltuk:Barın alt tarafı oturma yüzüdür. Diş eksenine 0,05 mm mesafede dik tutmak, sıkıldığında sapın sallanmasını durdurur.


    Kavrama uzunluğu:Çubuk çapının iki ila üç katı elle sıkmaya uygundur. Daha uzun bir çubuk daha az eforla döner ancak yük altında bükülür; bu nedenle bize hedef torku söyleyin, biz de bölümü kontrol edelim.

    Çelik Kaliteleri ve Yüzey Seçenekleri

    Derece fiyat listesini değil görevi takip eder. En sık kullanılan kaliteleri çubuk stoğu olarak tutuyoruz, böylece ilk numune fabrikanın teslimatını beklemiyor.

    Seviye Neden Seçildi? Tipik Görev
    303 (1.4305) Serbest işleme; kükürt talaş kırılmasına ve tırtıl oluşumuna yardımcı olur Yüksek hacimli tutma yerleri, küçük kelepçeler, indeksleme kolları
    304 (1.4301) Genel korozyon direnci; temizlenmesi kolay Makine çerçeveleri, gıdaya bitişik ekipmanlar, laboratuvar armatürleri
    316 / 316L (1.4404) Molibden klorürlere ve yıkama kimyasallarına karşı dayanıklıdır Denizcilik donanımı, kimya tesisi, süt ürünleri ve ilaç
    4140 alaşımlı çelik Şaftın yük taşıdığı yerde sertleştirilmiş mukavemet Ağır kelepçeler ve pres fikstürleri (kaplamalı)


    Onları Yapan Mağazanın İçinde

    Makineler için paslanmaz çelik tırtıllı T-kollu aletin çizimindeki her şey Qingdao'nun Jimo Bölgesindeki bir fabrikada gerçekleştiriliyor. Hiçbir işlem satın alınmadığından tedarikçiler arasında kalite farkı oluşmaz.

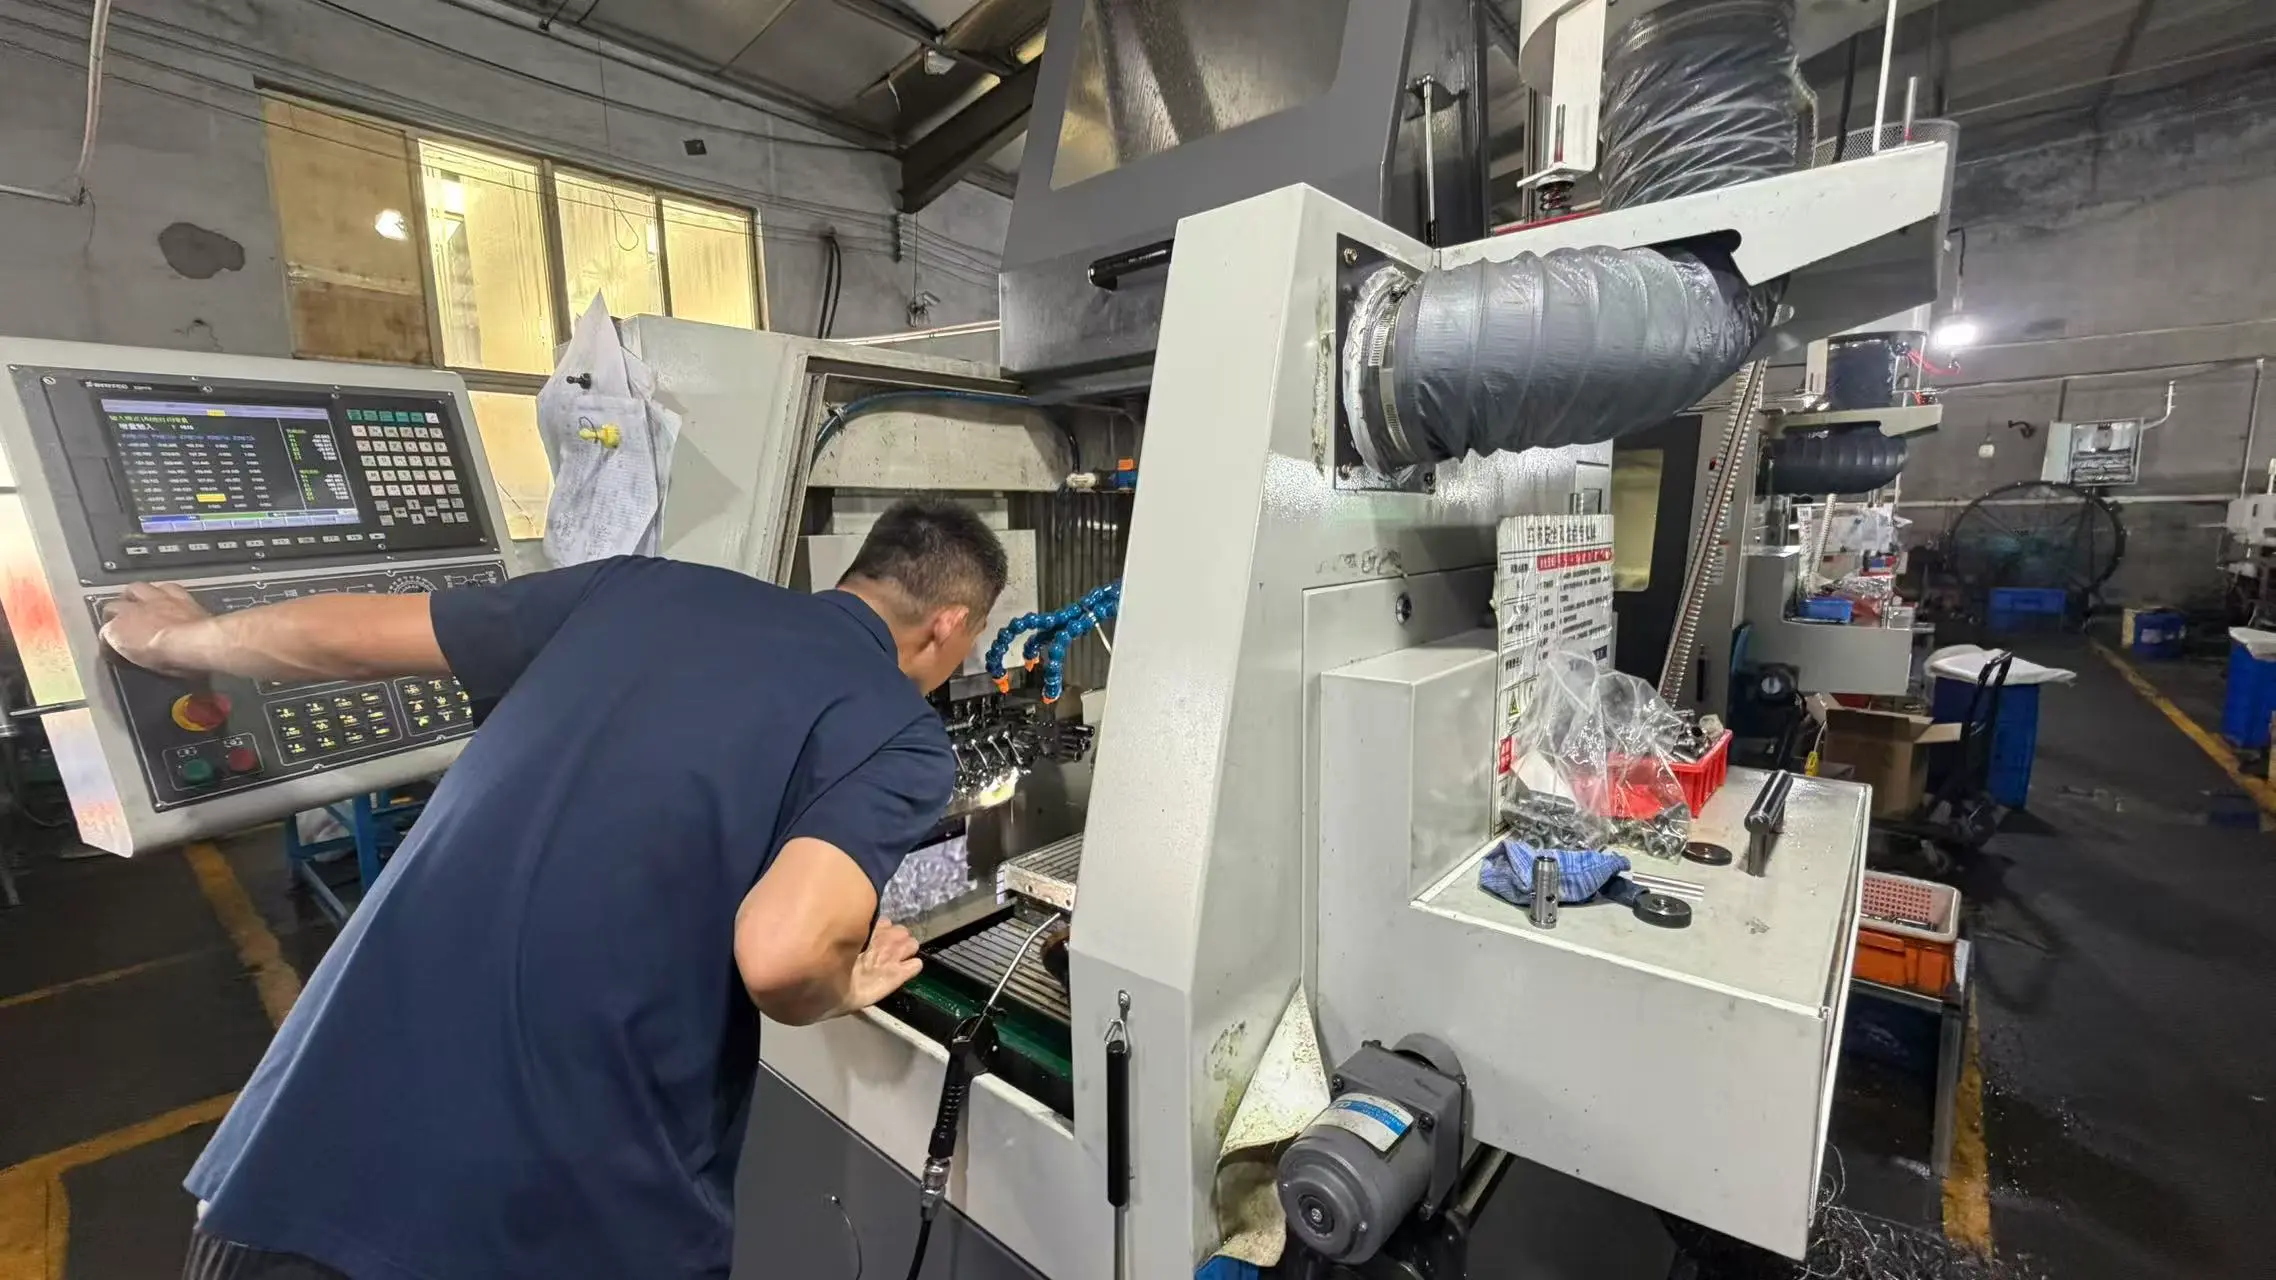
    Teçhizat:10 çift milli merkezi delme tezgahı, 20 yüksek hızlı hassas CNC torna tezgahı, 5 işleme merkezi ve 30 otomatik torna tezgahı.


    Ayak izi:ERP sistemiyle yönetilen, kurum içi pasivasyon, cilalama ve kaplama hatlarına sahip 5.000 m²'lik standart atölye.


    İşlem sırası:Tek kurulumda çubuk kesme - tornalama ve tırtıl açma - diş açma - çapak alma - pasivasyon - muayene - paketleme.


    Kalite sistemi:ISO 9001, talep üzerine SGS veya TUV üçüncü taraf denetimiyle birlikte düzenlenir.


    Kapasite ve stok:Yıllık üretim 100 milyon hassas metal parçayı aşıyor ve sürekli alıcılar için planlı stok tutuluyor.

    Kullanım, Bakım ve Yerinde Değiştirme

    Elle çalıştırılan bir donanım, çizime göre değil, bir yıllık vardiyalardan sonra nasıl davrandığına göre etkisini gösterir.

    · Haddelenmiş bir desen, kesilmiş bir desen gibi düzgün bir şekilde aşınmaz. Tutuş kaybolursa tepe, normal kullanım yerine çekiç veya boru anahtarıyla düzleştirilmiştir.

    · Tekrar takmadan önce ipliği ve oturma yüzeyini silin; Koltuğun altında sıkışan kum, kolun tekrar gevşemesine neden olur

    · Yıkama ekipmanında, ilk haftadan sonra ve ardından her servis aralığında sıkılığı yeniden kontrol edin, çünkü paslanmaz dişler kaplamalı çelikten farklı şekilde yerleşir

    · Rafta her armatür için bir yedek bulundurun. Aynı çizim ailesinden geldiğinde tasarım değişikliği olmadan yedek dişler takılır

    Bize çalışan el torkunu söyleyin, biz de onun altında bükülmeyecek çubuk uzunluğunu onaylayalım

    Bir Sapta Neyin Önemli Olduğunu Ölçmek

    Üç ölçüm, bir kavramanın elde tam olarak hissedilip hissedilmediğini ve torku kullanımda tutup tutmadığını belirler ve üçü de kayıtlara geçer.

    · Tırtıklamadan sonraki tepe çapı, çünkü rulo dış çapı büyütür ve çizimde belirtilen nihai boyut olur

    · Diş hatvesi çapı ve kanat formu, his yerine geçmeli / geçmeme göstergeleri ile doğrulanmıştır

    · Şaft ile oturma yüzeyi arasındaki salgı, CMM'de kontrol edildi ve 0,02 mm'de tutuldu

    · Numune alınan parçalar üzerinde bir alet mikroskobu ile ölçülen tırtıl aralığı ve tepe genişliği

    · Dişin yüzey kalitesi, çünkü tork anahtarının okuduğu şey dişteki sürtünmedir

    Müşteri Örneği: Amerika Birleşik Devletleri'ndeki Takım Atölyesi

    Amerika Birleşik Devletleri'ndeki bir alet atölyesi bize bir çizimden ziyade bir sorunla geldi. Kaynak fikstürünün kulpları üç satıcıdan satın alınmıştı ve kulplar birbirine uymuyordu, bu nedenle operatörler yanlış olanı aramaya devam ediyordu. Ürün yelpazesini tek bir çizim ailesinde birleştirdik, tırtıl aralığını ve uzunluğunu standartlaştırdık ve her bir tutacağı lazerle fikstür numarasıyla işaretledik. İlk sevkiyat 14 parça numarasını kapsıyordu. Satın alma müdürleri şunları yazdı: 'Kulplar numunelerle aynı ve işaretler zemindeki karışıklıkları ortadan kaldırdı. Yeniden sıralama artık miktarları içeren tek bir e-postayla yapılıyor.'

    SSS

    S1: Makinelere yönelik paslanmaz çelik tırtıllı T saplı bir alet üzerinde hangi modeli belirtmeliyiz?

    A: Elle döndürülen bir parça için düz tırtıl, operatörün de çektiği elmas tırtıl. El torkunu gönderin ve teklifle birlikte hatve ve çubuk çapını da önerelim.


    S2: İplik ve kavrama eşmerkezli olarak işlenebilir mi?

    C: Evet. Her ikisini de tek bir kurulumda döndürmek, oturma yüzeyini diş eksenine göre 0,05 mm içinde ve sap salgısını 0,02 mm içinde tutar; her ikisi de CMM'de doğrulanmıştır.


    S3: Karşılık gelen somunları, rondelaları veya yaylı pimleri sağlıyor musunuz?

    C: Yapıyoruz. Eşleşme donanımını aynı tornalar oluşturduğundan, sapı aynı diş sınıfına uygun somun, pul ve tespit piminden oluşan bir kit olarak teklif edebiliriz.


    S4: Minimum sipariş ve teslim süresi nedir?

    C: Minimum Sipariş Adedi çubuk boyutuna ve aletin gerekli olup olmadığına bağlıdır; her ikisi de teklifle onaylanmıştır. Numune alma 3 ila 5 gün sürer ve üretim partileri 7 ila 15 iş günü içinde gönderilir.


    S5: Her parçayı numaramızla işaretleyebilir misiniz?

    C: Evet. Çubuk ucunda veya oturma yüzeyinde lazer markalama OEM projelerinde mevcuttur ve toplu izlenebilirliği doğrudan yanınızda tutar. Makinelere yönelik paslanmaz çelik tırtıllı T saplı aletin toplu fiyatlandırması, çubuk boyutuna ve markalama gereksinimlerine göre yapılır.

    Talep Gönder
    İletişim bilgileri
    Hassas tornalanmış parçalar, hassas işleme bileşenleri, CNC ile işlenmiş bileşenler veya fiyat listeleri hakkında sorularınız için lütfen bize e-postanızı bırakın; 24 saat içinde sizinle iletişime geçeceğiz.
    Derecelendirme:
    5.0
    X
    Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
    ReddetmekKabul etmek